Azərbaycan
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик


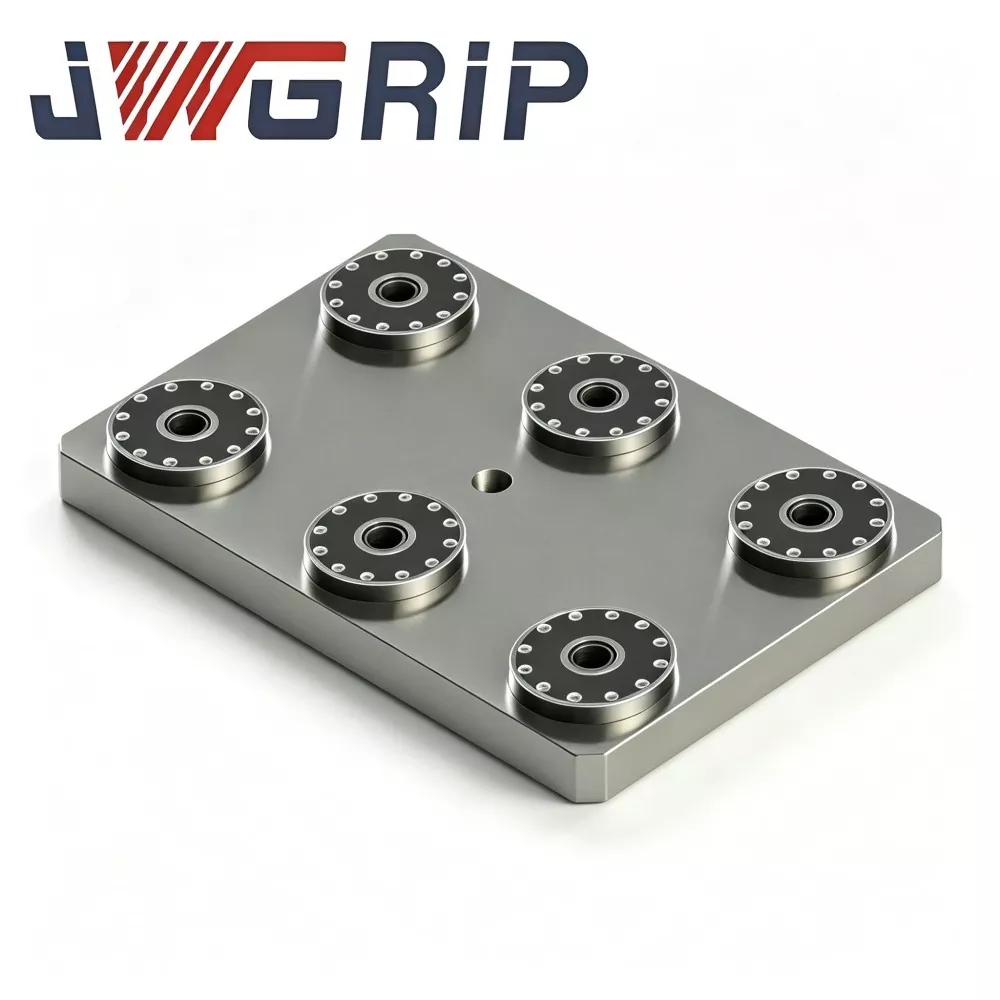
Altı Mövqe Sıfır Nöqtəli Sıxma Plitəsi
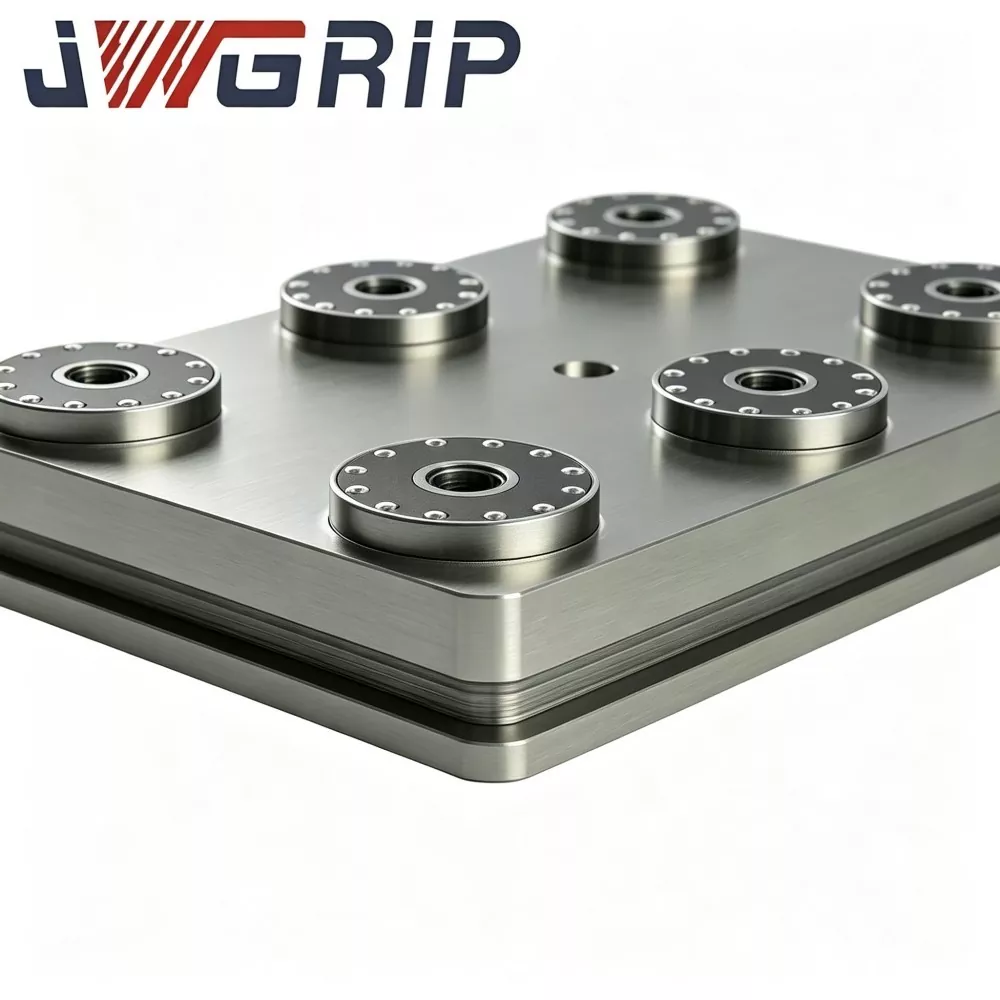
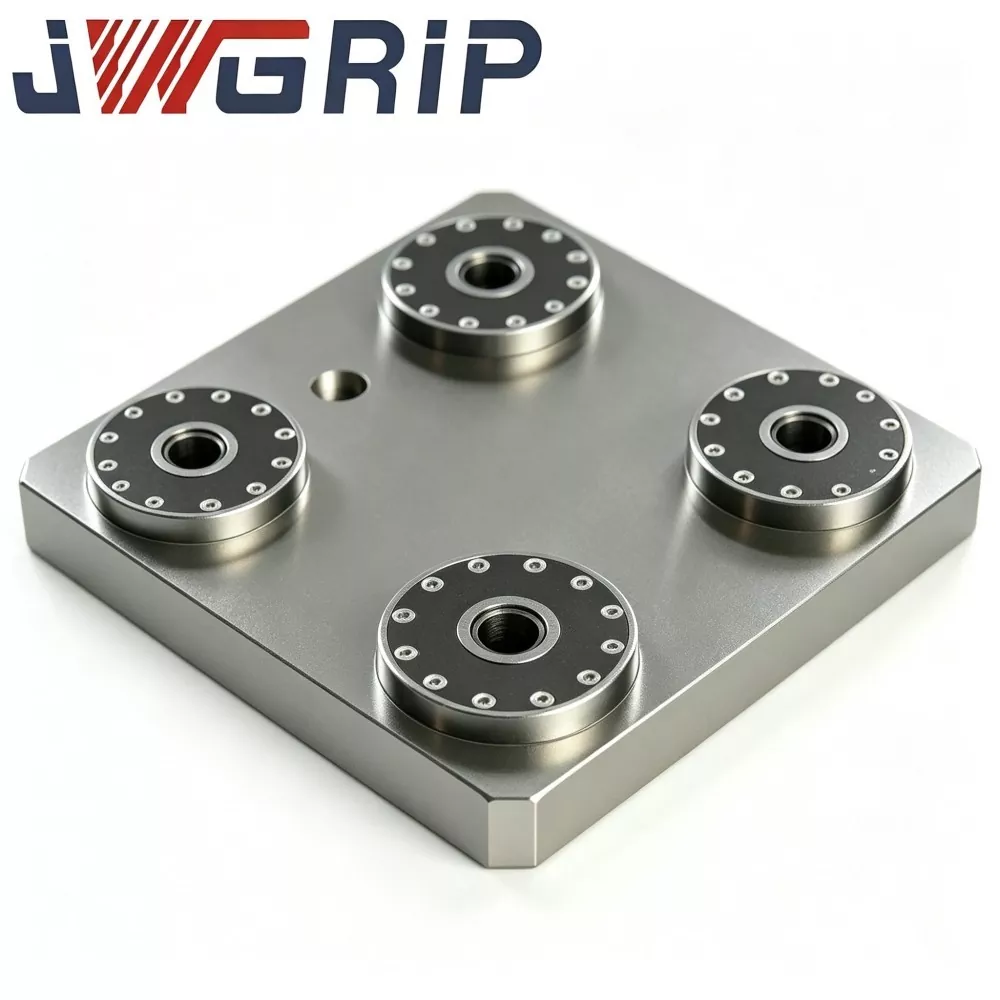
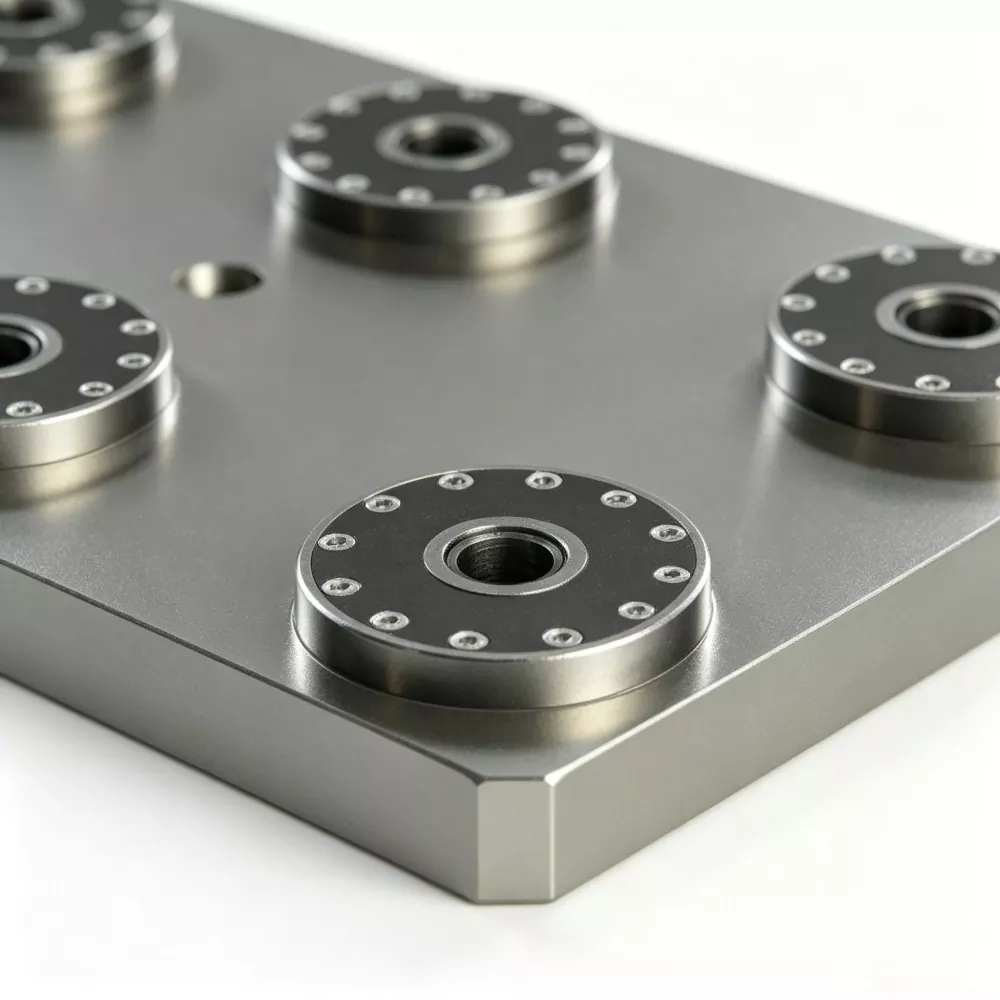
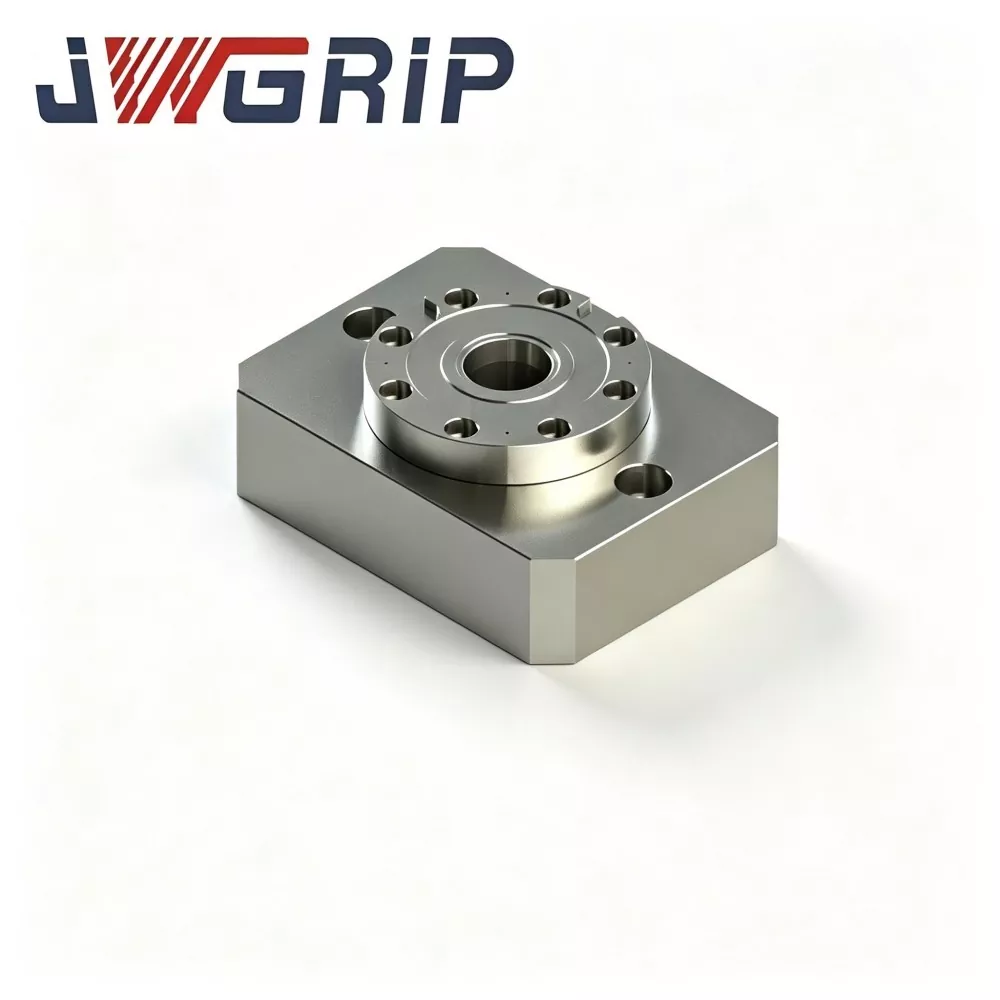
JWGRIP, Çində peşəkar Altı Mövqe Sıfır Nöqtəli Clamping Plate istehsalçısı və təchizatçısıdır. Bu, yüksək səmərəli CNC frezeleme və daşlama çevik istehsal ssenariləri üçün xüsusi olaraq hazırlanmış inteqrasiya olunmuş çox stansiyalı sıfır nöqtəli sıxma qurğusudur. Bu məhsul altı müstəqil sıfır nöqtəli kilidləmə qurğusunu tək inteqral ağır yük bazasında birləşdirir və çoxlu qurğu və çox iş parçasının eyni vaxtda montajını həyata keçirir. O, səpələnmiş modul montajı olmayan, birbaşa dəzgah iş masalarına quraşdırıla bilən və dəqiq emal emalatxanalarının ümumi əməliyyat səmərəliliyini əhəmiyyətli dərəcədə yaxşılaşdırmaq üçün oflayn əvvəlcədən təyinetmə sistemlərinə uyğun gələn hamısı bir yerdə struktur dizaynına malikdir.
Altı Mövqe Sıfır Nöqtəli Clamping Plate inteqral bir parça formalaşdırma və inteqral dəqiq emal texnologiyasını qəbul edir. Bütün baza lövhəsi birdəfəlik sıxma emalında tamamlanan altı sıfır nöqtəli yerləşdirmə dəliyi ilə daxili ümumi frezeleme, gərginliyin aradan qaldırılması və vahid dəqiqlikli daşlamadan keçir. O, stansiyalar arasında minimum mövqe sapmasını və hər bir stansiyanın yüksək ardıcıl təkrar yerləşdirmə dəqiqliyini effektiv şəkildə təmin edir. Daxili gərginliyin aradan qaldırılması üçün çoxlu yaşlanma prosedurları ilə yüksək möhkəm ərintili tökmə poladdan hazırlanmış məhsul uzunmüddətli kəsmə və üyütmə yükləri altında əla struktur sabitliyi və deformasiyaya davamlıdır.
Hər bir stansiya daxili kilidləmə komponentlərini kəsici mayedən, metal çiplərdən və aşındırıcı tozdan qorumaq üçün müstəqil çipdən qorunma quruluşu ilə təchiz edilmişdir. İstehsal tələblərinə uyğun olaraq altı stansiyanın sinxron və ya müstəqil kilidlənməsinə imkan verən müxtəlif dirəklərin və iş parçalarının oflayn öncədən bərkidilməsini dəstəkləyir. Kalıp əlavələrinin, aerokosmik kiçik ölçülü hissələrin və hidravlik dəqiq komponentlərin toplu emalında geniş şəkildə tətbiq olunur, armaturların dəyişdirilməsi tezliyini effektiv şəkildə azaldır və şaquli emal mərkəzlərinin ümumi avadanlıq səmərəliliyini əhəmiyyətli dərəcədə artırır.
Tam Avadanlıq Yığıncağı
JWGRIP Altı Mövqe Sıfır Nöqtəli Sıxma Plitəsi mərkəzi ox ətrafında 360 dərəcə dairəvi düzülmə üzərində bərabər şəkildə düzülmüş altı sıfır nöqtəli kol qurğusu olan bir parça saxta ərinti polad bazadan ibarətdir. Tam dəst komponentləri:
· Bir parça saxta ərintili polad əsas substrat
· Dairəvi bərabər bucaqlı paylamada sıfır nöqtəli yerləşdirmə kol qurğularının altı qrupu
· Daxili sinxron pnevmatik paylama sxemi
· Əsas sıxılmış hava giriş portu
· NPN kilid-status siqnal-çıxış interfeysi
· İş masasının montajı üçün əks yuva dəlikləri
· Boş stansiyalar üçün qoruyucu örtüklər
İstehsal rejimləri
Rejim 1: Tam Altı Stansiyalı Kütləvi İstehsal Rejimi
1. Altı mövqeli sıxma lövhəsini CNC dəzgahının iş masasına möhkəm bərkidin.
2. Əvvəlcədən D20 sıfır nöqtəli dartma dayaqları ilə təchiz edilmiş altı armatur əsasını müvafiq olaraq altı dairəvi yerləşdirmə stansiyasına yerləşdirin.
3. 0,5-0,7 MPa sıxılmış hava tədarük edin; daxili sinxron hava dövrəsi eyni vaxtda kilidləmək üçün altı kol qurğusunu idarə edir.
4. CNC sisteminə kilid-təsdiq siqnalı çıxışları; maşın emal proqramlarını yerinə yetirir və bir dövr ərzində altı fırlanan tipli iş parçasının kəsilməsini tamamlayır.
5. Emal tamamlandıqdan sonra kilidi açmaq üçün hava təzyiqini buraxın; altı armatur bir idarəetmə addımında çıxarıla bilər.
Rejim 2: Qismən Stansiya Seçmə Aktivləşdirmə Rejimi
1. Az həcmli sifarişlər üçün yalnız 2-5 stansiyanı aktivləşdirin.
2. Çiplərin və kəsici mayenin kollara daxil olmasını maneə törətmək üçün qalan boş stansiyaların üzərinə uyğun qoruyucu örtük lövhələrini quraşdırın.
Tək aparat vahidi həm aşağı həcmli seçmə, həm də yüksək həcmli kütləvi istehsalı əhatə edir. Fərqli stansiya kəmiyyətləri ilə birdən çox qurğunun alınması tələbi yoxdur.
Təlimat bildirişi
· Döymə ərintili polad blanklar kobud emal, yarımfabrikat və ikiqat gərginlik aradan qaldıran yaşlanma dövrlərindən keçir. Dairəvi düzülmüş stansiyalar substratın deformasiyasına çox həssasdır. Sıxılmamış qalıq gərginlik, altı iş parçası arasında ölçülü ardıcıllığı pozaraq, temperaturun dəyişməsi və davamlı kəsmə vibrasiyası altında stansiya mövqelərini və indeksləşdirmə bucaqlarını dəyişəcək.
· Bütün altı yerləşdirmə kolları üçün montaj delikləri stansiya indeksinin dəqiqliyini və çoxstansiyalı koaksiallığı təmin edərək, birdəfəlik sıxma quraşdırması altında 5 oxlu öğütücüdə torpaqlanır.
· Mövqeləşdirmə kolları yüksək sərtliyə malik poladdan istifadə edir; daxili buruqlar söndürmə və honlama super bitirmə alır.
Texnoloji Təkmilləşdirmələr
1. Zavod tərəfindən kalibrlənmiş dairəvi bərabər bucaqlı düzülmə indeksləşdirmə dəqiqliyini və çoxstansiyalı koaksiallığı təmin edir Altı diskret tək mərkəzli çəngəllərin əl ilə yerində montajı ilə müqayisədə, bu monolit lövhə insan quraşdırma xətası nəticəsində yaranan indeksləşdirmə qeyri-bərabərliyini və koaksial kənarlaşmanı aradan qaldırır. Altı işlənmiş hissə üçün ardıcıl ölçülü performansa armatur aparat səviyyəsində zəmanət verilir.
2. Sahədəki çoxstansiyalı yerləşdirməni və təkrar yığımı göstərən kalibrləmə işlərini ləğv edin Plitənin quraşdırılması və bərkidilməsindən sonra istehsal dərhal başlaya bilər. Operatorlar artıq maşındakı hər bir çəngəl mövqeyini tək-tək tənzimləmir, bu da partiyanın dəyişmə müddətini xeyli qısaldır.
3. Kütləvi istehsal və kiçik partiyalı seçmə arasında çevik keçid Tam altı stansiyalı yüksək məhsuldarlığı, eləcə də aşağı həcmli sifarişlər üçün qismən stansiya əməliyyatını dəstəkləyir. Boş stansiyalar sadəcə olaraq qoruyucu lövhələrlə örtülür. Fərqli stansiya sayları olan birdən çox armatur saxlamağa ehtiyac yoxdur və armatur ehtiyat hissələrinin inventar təzyiqi azalır.
4. Diskret çoxlu çubuq massivləri üçün ümumi olan stansiya-drift risklərindən qaçın Stansiya mövqeləri daimi olaraq monolit bazaya sabitlənmişdir. Boltun boşaldılması və uzunmüddətli kəsmə vibrasiyası (yığılmış çubuq massivləri ilə tez-tez rast gəlinən problem) tərəfindən tetiklenen stansiyanın tədricən yerdəyişməsi baş verə bilməz, bu da partiyanın ölçülərinin qeyri-spesifik risklərini azaldır.
5. Mövcud D20 sıfır nöqtəli dartma dayaq qurğularından yenidən istifadə edin Mövcud armatur əsasları standart D20 sıfır nöqtəli dartma dayaqları yenidən təchiz edildikdən sonra yenidən istifadə edilə bilər. Tam armaturun yenidən istehsalına ehtiyac yoxdur və əvvəlki armatur investisiyası saxlanılır.
6. Əl ilə atelye əməliyyatı və avtomatlaşdırma xəttinin təkmilləşdirilməsi üçün uyğunlaşdırıla bilər Rezerv edilmiş standartlaşdırılmış pnevmatik portlar və siqnal interfeysləri əl ilə armatur dəyişdirilməsini dəstəkləyir. Dairəvi altı stansiyalı armatur massivləri üçün avtomatik yükləmə-boşaltma həyata keçirmək üçün robot tutucularla birləşdirilə bilər.
Real İşlər
Məsələn 1: Komponent İstehsalat Zavodu
Əvvəllər müştəri əl ilə altı tək mərkəzli sıfır nöqtəli çubuqları maşın masalarında dairəvi massivlərə düzəldirdi.
· Hər yeni sifarişli quraşdırma düzən və nömrəni göstərən kalibrləmə üçün 2,5-4 saat sərf etdi
· Kəsmə vibrasiyası stansiya mövqelərini yavaş-yavaş dəyişdi, indeksləşdirmə və koaksiallığın həftəlik yenidən yoxlanılmasını tələb edir
JWGRIP Altı Mövqe Sıfır Nöqtəli Sıxma Plakasını yerləşdirdikdən sonra:
· İstehsal mürəkkəb tərtibat və kalibrləmə prosedurları olmadan birbaşa montajdan sonra başlayır
· Altı işlənmiş iş parçası arasında ölçülü dispersiya nəzərəçarpacaq dərəcədə azalır
· Həftəlik stansiya-yenidən yoxlama iş axınları silinir və maşının effektiv işləmə müddəti artır.
Nümunə 2: Yastıq-Gömrük Komponentləri Seminarı
Fabrik çox dəyişkən sifariş həcmləri ilə üzləşir: pik mövsümdə kütləvi istehsal yüksək məhsuldarlıq üçün eyni vaxtda altı hissəli emal tələb edir; mövsümdənkənar kiçik partiyalı sifarişlər hər dövr üçün yalnız 2-3 iş parçası tələb edir. JWGRIP altı mövqeli sıxma lövhəsi ilə:
· Pik səs dövrlərində tam stansiya rejimini işə salın; kiçik toplu işlər üçün qismən stansiya rejiminə keçin
· Birdən çox ayrı-ayrı xüsusi təyinatlı qurğular üçün satınalma və saxlama xərcləri azalır.
Keyfiyyətin yoxlanılması
Bütün JWGRIP Altı Mövqe Sıfır Nöqtəli Sıxma Plitələri tam texnoloji döymə, istilik müalicəsi, CNC emal, üyütmə və evdə montajı tamamlayır; tam vahid OEM autsorsinqi yoxdur.
İstehsal prosesini tamamlayın
1. Alaşımlı polad boşluq döymə
2. Kobud emal
3. İlk stresdən azad edilən qocalma
4. Yarımlama
5. İkinci dərəcəli stress aradan qaldıran qocalma
6. 5 oxlu dəyirman: bir sıxışdırma qurğusu altında bütün altı kol montaj dəliyini üyüdün
7. Bushing press-fitting
8. Daxili sinxron hava dövrəsinin yığılması və möhürlənməsi
9. Hava keçirməzlik təzyiqi saxlama sınağı
10. Stansiya indeksləşdirilməsi, koaksiallıq və stansiya başına təkrar yerləşdirmə dəqiqliyi üçün CMM yoxlaması
11. Pasdan qorunma müalicəsi
12. İxrac dərəcəli zərbəyə davamlı qablaşdırma
Yoxlama Yoxlama Siyahısı
· Hər bir stansiya üçün müstəqil təkrar yerləşdirmə-dəqiqlik testi
· Altı stansiyalı indeksləşdirmə dəqiqliyi, koaksiallıq və stansiyalararası nisbi mövqe üçün CMM metrologiyası
· 5 dəqiqəlik hava keçirmə testi; maksimum icazə verilən təzyiq düşməsi ≤0,02 MPa
· Bütün altı stansiyanı əhatə edən tsiklik sinxron kilidləmə-açma funksional testi
Altı stansiyanın indeks dəqiqliyi və koaksiallığı zavod göndərilməzdən əvvəl tam yoxlanılır. Müştərilərdən maşında nisbi mövqe kalibrlənməsi tələb olunmur. Hər bir vahid armatur-avadanlıq arxivinin verilməsi üçün orijinal CMM yoxlama-məlumat vərəqi ilə göndərilir.
Qiymətləndirmə Rəhbərliyi
1. Proses tələblərinin qiymətləndirilməsinə üstünlük verin: Bu məhsul çox hissəli eyni vaxtda emal tələb edən fırlanan / həlqəvi formalı hissələri hədəfləyir. Fırlanmayan iş parçaları üçün alternativ sıfır nöqtəli armatur həllərini nəzərdən keçirin. Qonşu stansiyalar arasında sıfır fiziki müdaxiləni təmin etmək üçün qurğu konturlarını yoxlayın.
2. Sıfır nöqtəli çəkmə dirəklərinin spesifikasiyalarını təsdiq edin. Standart versiya D20 çəkmə dirəklərinə uyğun gəlir. Alternativ çəkmə dirəyinin ölçüləri üçün sifariş əsasında xüsusi kol dəstləri hazırlana bilər.
3. Avtomatlaşdırma xəttinin inteqrasiyası üçün: 0,5-0,7 MPa daxilində sabit emalatxana hava mənbəyi təzyiqinə zəmanət verin və PLC NPN siqnal IO nöqtələrini ehtiyatda saxlayın.
4. İş parçasının ümumi yığılmış hündürlüyünü və armaturu hesablayın. Kəsmə alətləri və 5 oxlu mil əyilməsi üçün toqquşma risklərini qiymətləndirin. Qeyri-müəyyənliyiniz varsa, müdaxilənin qiymətləndirilməsi üçün iş parçasının çertyojlarını JWGRIP texniki qrupuna təqdim edin.
Texniki spesifikasiya
· JWGRIP istifadəçi kitabçasındakı fırlanma momenti tələblərinə ciddi şəkildə əməl edərək boşqab montaj boltlarını sıxın. Şiddətli həddindən artıq fırlanma anı bərkitmə qadağandır. Substrat deformasiyası dairəvi stansiya indeksləşdirmə dəqiqliyini və koaksiallığı məhv edəcəkdir.
· Hava girişinin ön hissəsində yağ-su filtrini quraşdırın. Kollara daxil olan rütubət və çirklər paslanmaya və aşınmaya səbəb olur, bu da dəqiqliyin sürüşməsinə səbəb olur.
· Hər məcmu 80-100 iş saatından sonra hər bir sıfır nöqtəli kolun üzərinə quru sürtkü aerozolunu püskürtün. Maye mühərrik yağı qəti qadağandır, çünki yağ metal çipləri tutur və tıxacların pozulmasına səbəb olur.
· Hər növbə dəyişməsində bütün yerləşdirmə kollarını və verilənlər bazasını sıxılmış hava ilə təmizləyin.
· Fişlərin və kəsici mayenin kol birləşmələrinə daxil olmasının qarşısını almaq üçün uyğun qoruyucu örtük lövhələrini boş stansiyalara yerləşdirin.
· Ağır cismin təsirindən plitələrin əsas sifətlərinə dəyməsindən çəkinin. Toqquşmanın səbəb olduğu substratın deformasiyası dairəvi stansiyanın indeksləşdirilməsinə və koaksiallığa zərər verəcək və çətin ki, təmir edilə bilər.
· Heç vaxt bir stansiyanın nominal yükləmə qabiliyyətindən artıq işləməyin.
Qablaşdırma və Göndərmə
· Qablaşdırma: Okeanla uzun məsafəli tranzit zamanı dairəvi yerləşdirmə nöqtələri səthlərini qorumaq üçün qalın köpük daxili tamponlu ixrac dərəcəli zərbəyə davamlı bərk ağac qutu.
· Standart çatdırılma müddəti: 17-23 iş günü. Seçilmiş standart SKU-lar sürətləndirilmiş göndərmə üçün anbarda saxlanılır.
Satışdan sonra dəstək
· Zəmanət: 12 aylıq tam vahid zəmanət insan tərəfindən vurulan zərər istisna olmaqla, istehsal qüsurlarını əhatə edir. Kvalifikasiya edilmiş iddialar pulsuz təmir və ya ehtiyat hissələrin dəyişdirilməsindən zövq alır.
· Texniki resurslar: Onlayn əməliyyat sənədləri və çertyojlar təqdim olunur.
· Ödənişli xidmət: Toplu həcmli sifariş layihələri üçün pullu uzaqdan texniki dəstək mövcuddur.
· Fərdi modifikasiya: Dairəvi stansiyanın diametrinin tənzimlənməsini, stansiyanın miqdarının dəyişdirilməsini və çəkmə dirəyinin spesifikasiyasını dəstəkləyin.
· Nümunənin qiymətləndirilməsi: Qiymətləndirmə nümunəsi təşkil edilə bilər; alıcı nümunə yükün dəyərini öz üzərinə götürür.
Tez-tez verilən suallar
S1: JWGRIP Six Position Zero Point Clamping Plate yalnız qismən stansiyalar aktivləşdirildikdə işləyə bilərmi?
A: Bəli. Qoruyucu örtük lövhələrini boş stansiyalara yerləşdirin; bu, əsas lövhənin performansına zərər verməyəcək. O, həm aşağı həcmli seçmə, həm də kütləvi istehsal iş ssenarilərini dəstəkləyir.
2-ci sual: Massivdə düzülmüş altı diskret tək mərkəzli çəngəl ilə əsas fərq nədir?
A: Monolit altı mövqeli boşqab zavod tərəfində indeksləşdirmə və koaksiallıq kalibrlənməsini tamamlayır, yerində tərtibatı və yığım göstəricilərini aradan qaldırır. Diskret tək çubuqlu massivlər tam olaraq maşında manuel kalibrləməyə əsaslanır və uzun müddət kəsici vibrasiya altında stansiyanın yerdəyişməsi risklərini daşıyır.
S3: Mövcud D20 sıfır nöqtəli armatur bazalarım təkrar istifadə edilə bilərmi?
A: Standart D20 sıfır nöqtəli çəkmə dirəkləri ilə yığılmış armatur əsasları birbaşa istifadə edilə bilər.
4-cü sual: JWGRIP Altı Mövqe Sıfır Nöqtəli Sıxma Plitəsi 5 oxlu CNC dəzgahlarında yerləşdirilə bilərmi?
A: Bu, toqquşmadan istifadə edilə bilər. Seçim mərhələsində armatur-plus-iş parçasının ümumi hündürlüyünü hesablayın və milin əyilməsi ilə toqquşma riskini qiymətləndirin.
Satınalma Qərarının İnsightı
Fırlanan həlqəvi komponentlər istehsal edən bir çox istehsalçı iki qeyri-qənaətbəxş variantla üzləşir: ya çoxlu çəngəlli massivlərin yerində yığılması üçün böyük əmək saatları sərf edir, ya da altı hissədən ibarət eyni vaxtda emal üçün yüksək qiymətə ayrılmış birdəfəlik xüsusi təyinatlı qurğular alır.
JWGRIP Altı Mövqe Sıfır Nöqtəli Sıxma Plitəsi bərabər paylanmış altı dairəvi stansiya ilə əvvəlcədən hazırlanmış monolit baza təqdim edir. Sıfır nöqtəli tez dəyişdirmə universallığını qoruyarkən kompleks yerində kalibrləməni aradan qaldırır, beləliklə, sifarişin xüsusi açarlarından sonra qurğular köhnəlməyəcək. Flanşlar, podşipnik korpusları və halqa tipli qəliblər kimi fırlanan tipli hissələrin kütləvi istehsalı üçün çox uyğundur. Əgər eyni vaxtda altı hissəli sıxma yalnız nadir hallarda tələb olunursa, sifariş verməzdən əvvəl giriş-çıxış nisbətini diqqətlə qiymətləndirin.
Sorğu göndərin
Əlaqə məlumatı
-
Ünvan
№ 44, Daning Sahibkarlıq Yolu, Humen Town, Dongguan City, Guangdong Province, Çin
-
Tel
-
E-poçt
JWGRIP-ə sorğu göndərməyə xoş gəlmisiniz. Peşəkar texniki və satış komandamız pulsuz armatur seçimi, fərdi həll dizaynı və dəqiq kotirovka təmin edəcək.

Xəbər Tövsiyələri