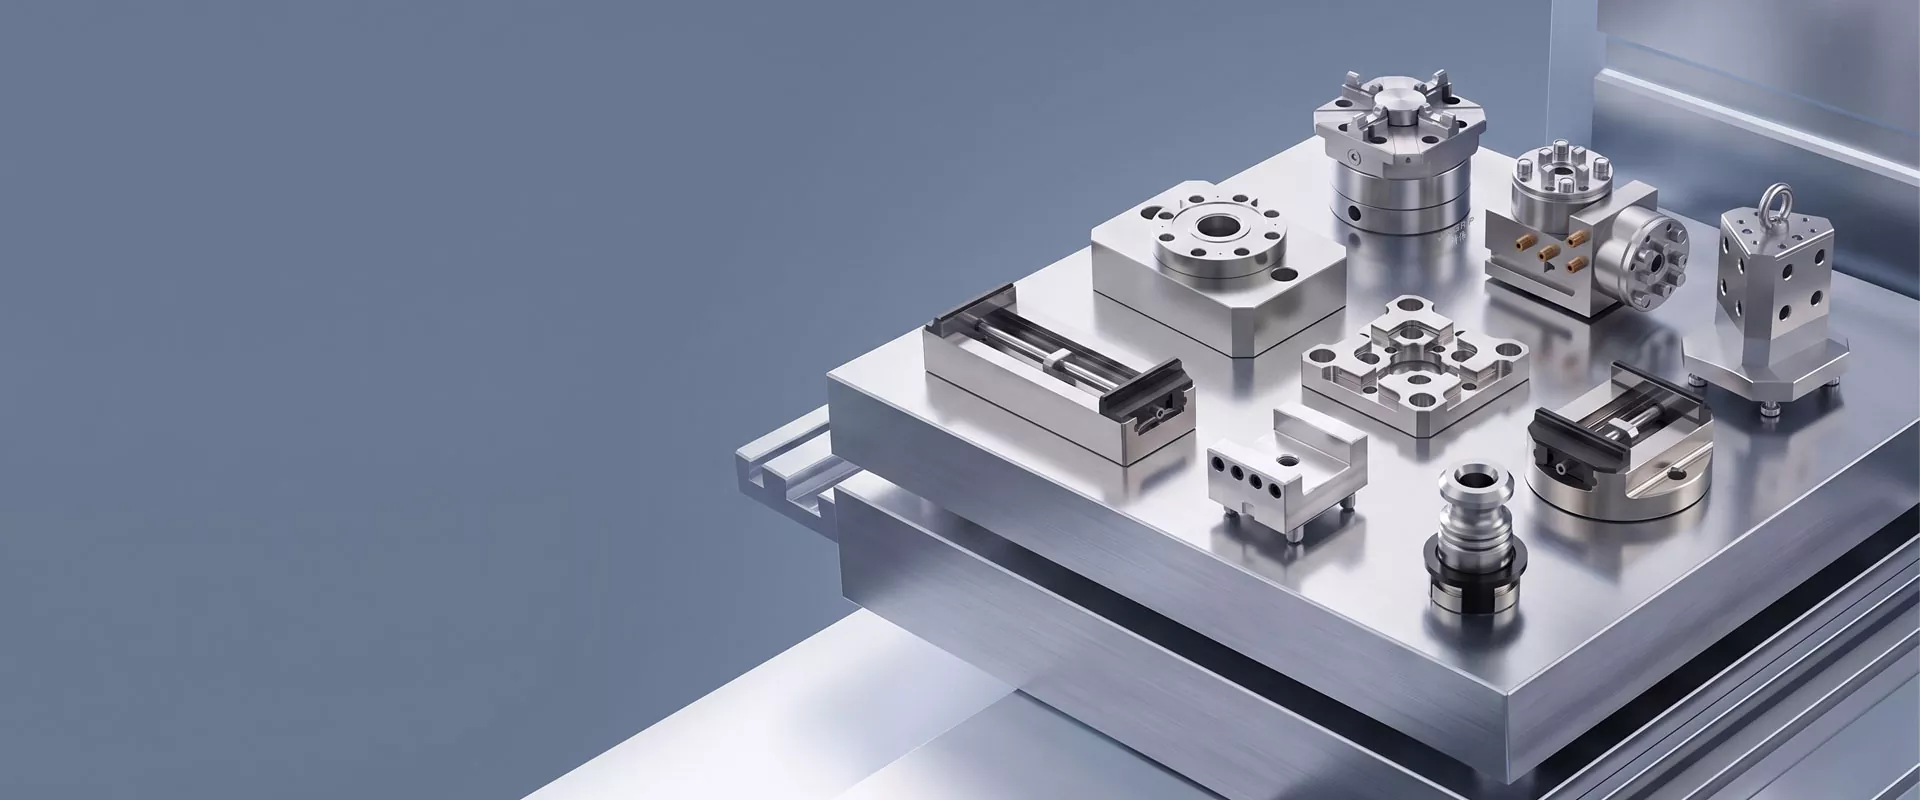
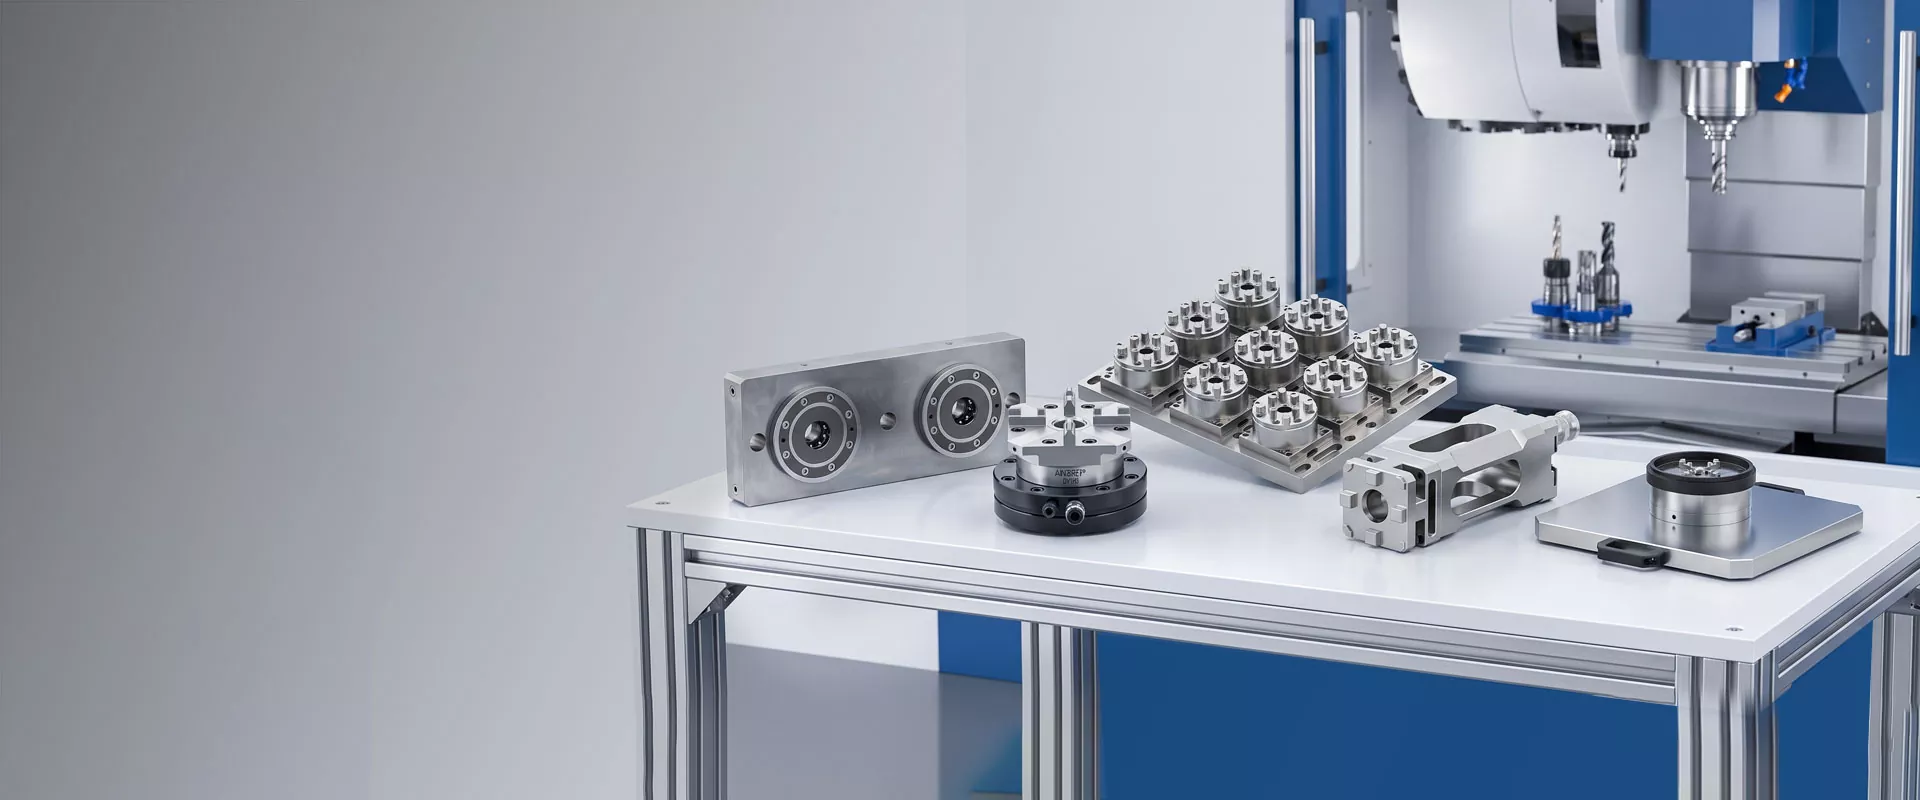
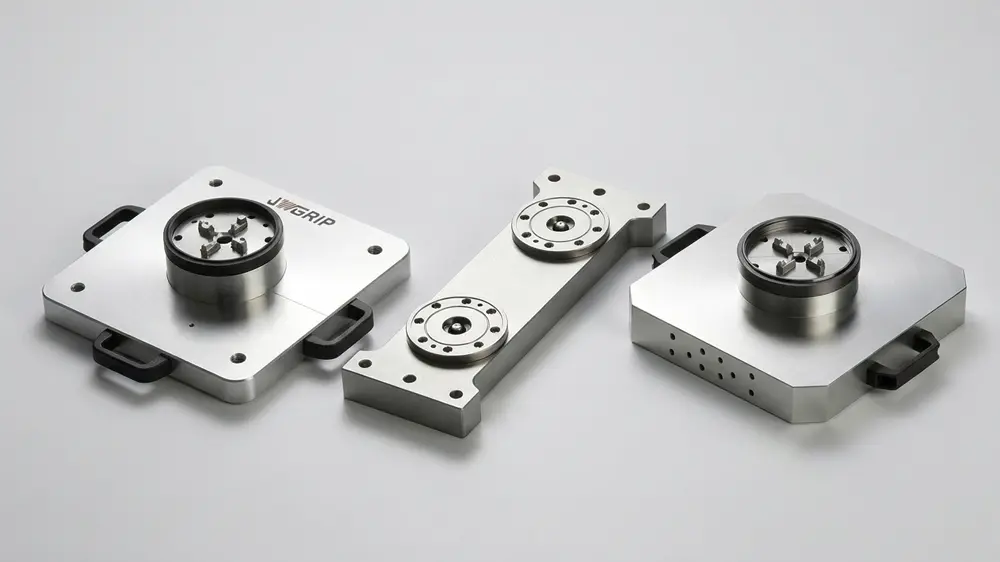
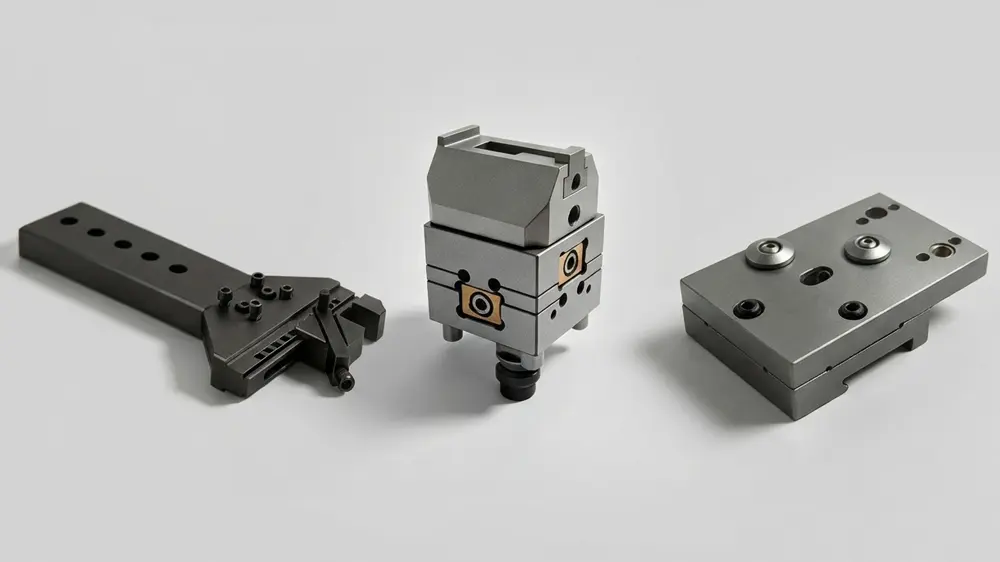
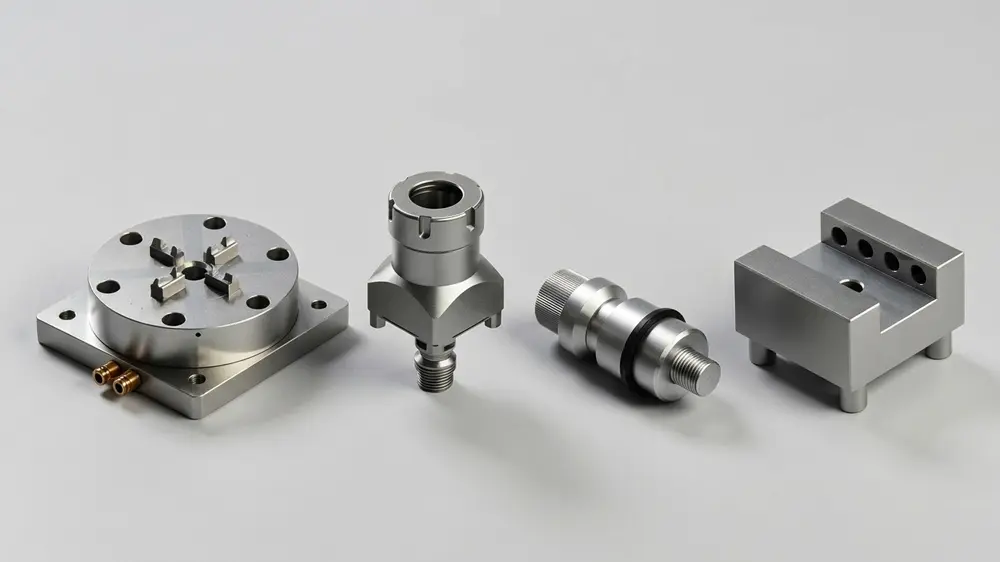
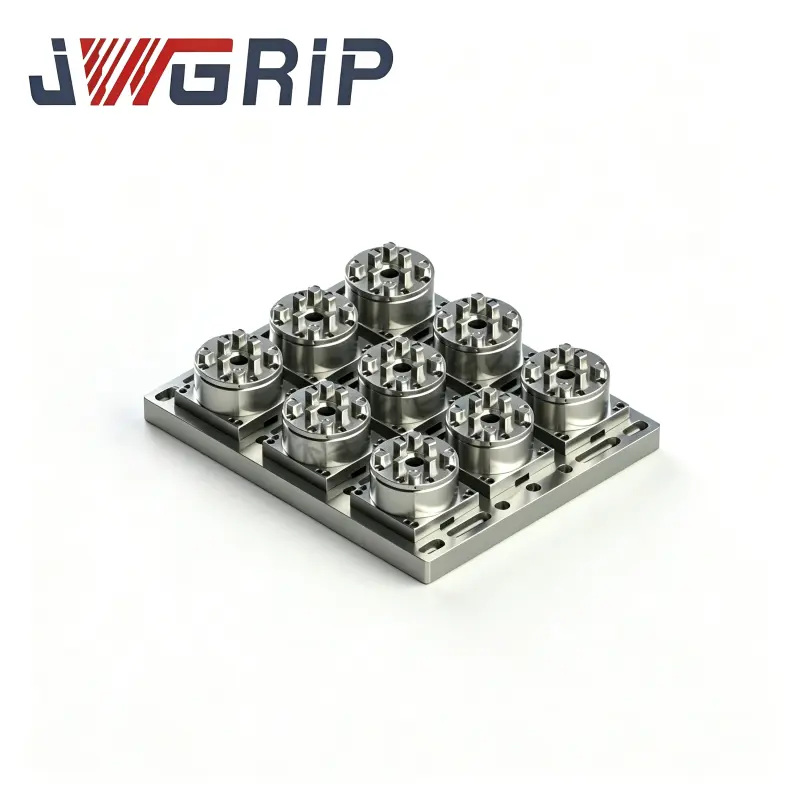
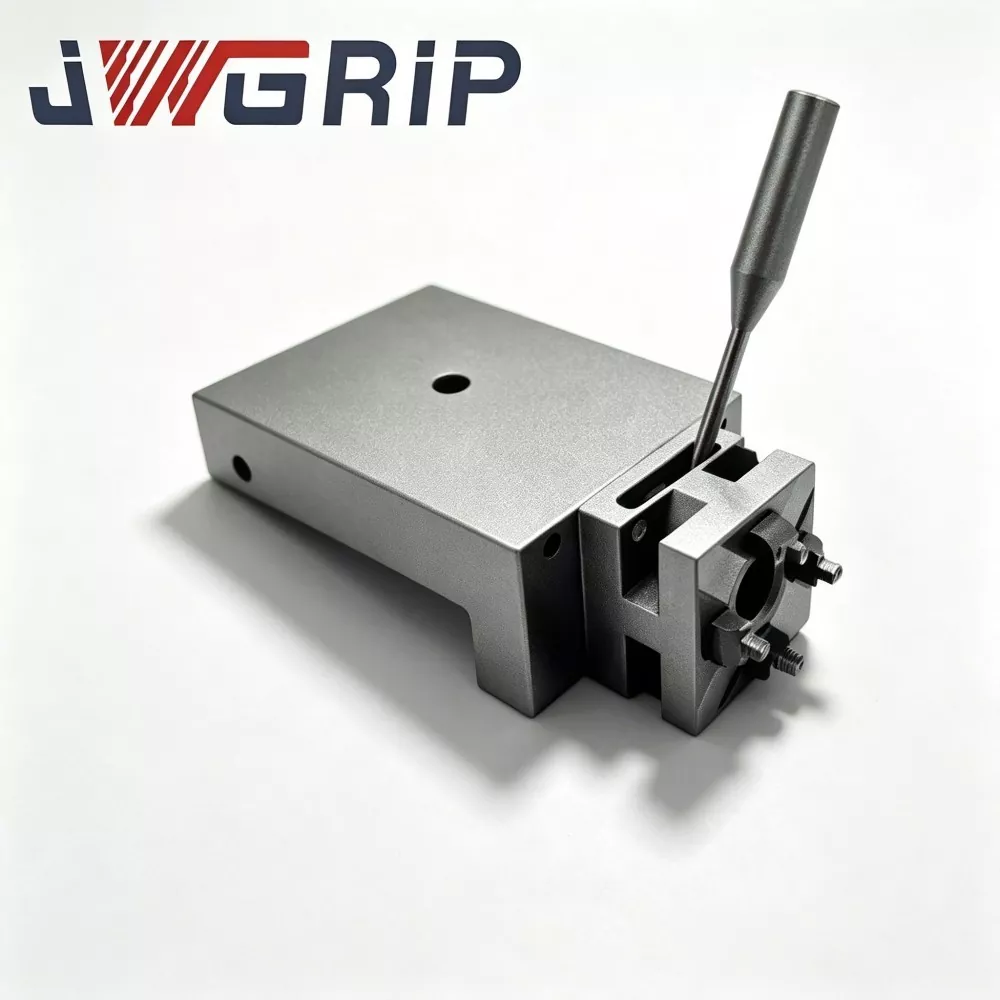
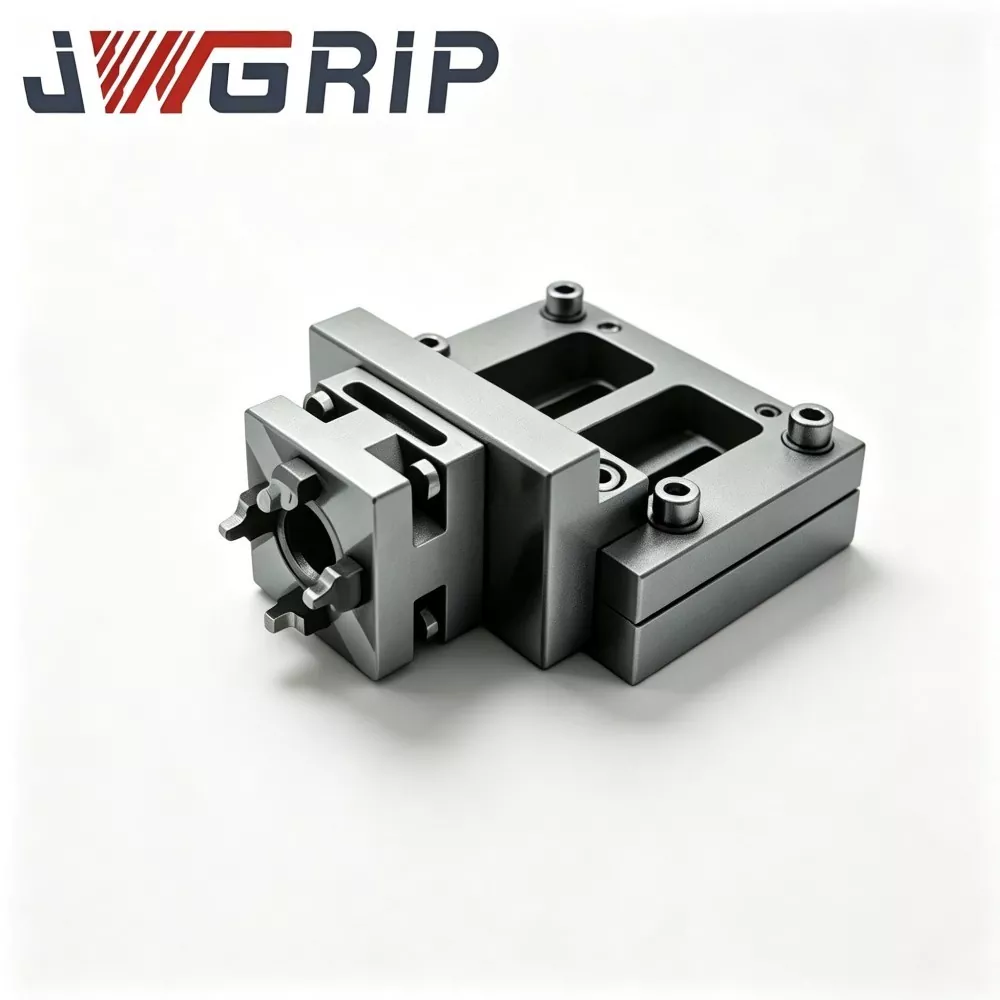
Wire EDM Workholding Armaturlarının təcrübəli tərtibatçısı və istehsalçısı kimi,JWGRIPsualtı dəqiqliklə kəsmə proseslərinə həsr olunmuş adaptiv məftillə kəsilmiş sıxaclar, tənzimlənən yerləşdirmə mötərizələri və təhrifə qarşı dəstək birləşmələri üçün müstəqil texniki inkişaf təqdim edir. JWGRIP-in aparat sırasına da daxildirR-Tip EDM İşçi Sistemivə CNC Özünü Mərkəzləşdirən Vises, çarpaz-prosesdə dəqiq istehsal üçün müxtəlif armatur uyğunluq problemlərini həll edir.
Bir çox dəqiq emalatxanalar sualtı naqillərin kəsilməsi əməliyyatları üçün uyğun olmayan armatur avadanlığından nə qədər hazır hissənin nasazlığının yarandığını qiymətləndirmir. Adi CNC frezelemedən fərqli olaraq, tel EDM davamlı olaraq deionlaşdırılmış dielektrik suyun yuyulması altında işləyir. Zəif armatur materialı seçimi uzun kəsmə dövrlərində paslanma, miqyas yığılması və sıxma qüvvəsinin çürüməsinə səbəb olacaqdır. Nazik divarlı, kövrək və ya qeyri-qanuni konturlu iş parçaları qeyri-bərabər sıxma qüvvəsi və ya güclü su axını təsiri altında asanlıqla mikro deformasiyaya məruz qalır.
Dəzgah parametrlərində səhvlər əvəzinə qeyri-sabit saxlama şəraitinə görə neçə ixtisaslı hissənin atıldığını heç düşünmüsünüzmü? Operatorlar iş parçalarını yenidən quraşdırdıqdan sonra istinad oxunuşlarını düzəltmək üçün çoxlu iş saatlarını sərf edirlər ki, bu da faktiki effektiv kəsmə müddətini sıxışdırır. Məhz buna görə də məqsədyönlü şəkildə hazırlanmış Wire EDM Workholding Fixtures yüksək keyfiyyətli məftillə kəsilmiş kütləvi istehsal və prototip tapşırıqları üçün əvəzolunmaz avadanlıq halına gəlir.
Tipik Gizli Armaturla Əlaqədar Problemlər
Ümumi ümumi təyinatlı vidalarda korroziyaya qarşı material müalicəsi yoxdur. Dielektrik mayeyə uzun müddət batırıldıqdan sonra, yerləşdirmə üzləri çuxura çevrilir və miqyaslanır, sonrakı partiyalar üçün görünməz yerləşdirmə sürüşməsi gətirir.
Həddindən artıq yerli sıxma gərginliyi nazik divarlı boşluqları sıxır. Hətta kiçik elastik deformasiya hissə buraxıldıqdan sonra geri qayıdacaq və yüksək dəqiqlikli komponentlər üçün dözümlülükdən kənar ölçü və düzlük xətaları yaradacaq.
Vahid arayış interfeysləri olmadan operatorlar hər dəfə iş parçaları söküləndə və yenidən quraşdırılanda tam indikator kalibrlənməsini təkrar etməlidirlər. Təkrarlanan əl mərkəzləşdirmə insan tərəfindən təqdim edilən kumulyativ sapma yaradır.
Parçaların frezeleme, sinker EDM və tel kəsmə stansiyaları arasında ardıcıl emal tələb olunduqda, adi jiglər müxtəlif dəzgah platformaları arasında ardıcıl məlumat ötürülməsini saxlaya bilməz. Əlavə yenidən hizalama işləri emalatxananın ümumi məhsuldarlığını azaldır.
Əsas Üstünlük
Tel EDM İşləmə Qurğuları qeyri-maqnit, korroziyaya qarşı paslanmayan polad əsas materialı qəbul edir. Əsas yerləşdirmə səthləri dielektrik-su eroziyasına və uzunmüddətli sualtı emal zamanı zibil yapışmasına müqavimət göstərərək, ultra incə üyüdülmə müalicəsindən keçir. Drenaj yuvasının dizaynı mayenin qalıq saxlanmasını azaldır və qurğunun gündəlik təmizlənməsini asanlaşdırır.
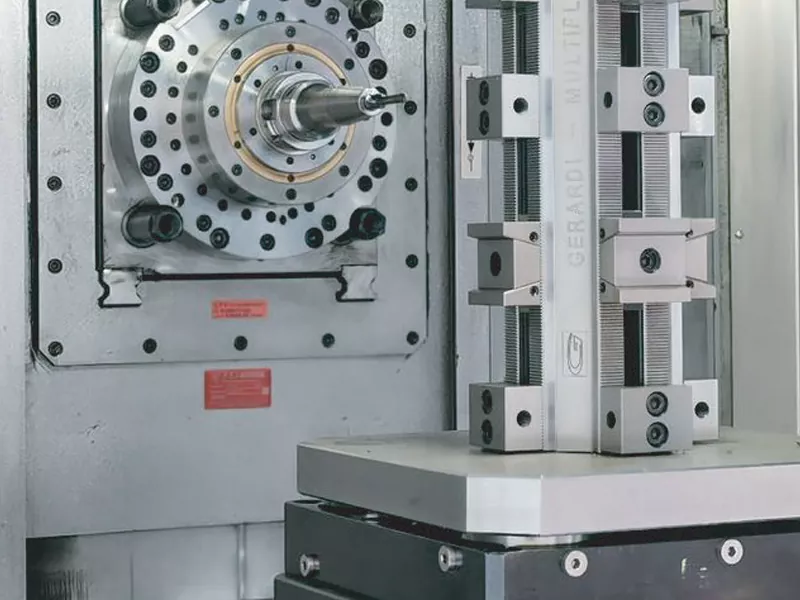
Çox nöqtəli paylanmış sıxma quruluşu təmas təzyiqinin bərabər şəkildə yayılmasına kömək edir. O, yerli gərginliyin konsentrasiyasının qarşısını alır ki, nazik və asanlıqla deformasiyaya uğrayan iş parçaları aşkar sıxılma təhrifi olmadan möhkəm bərkidilə bilsin.
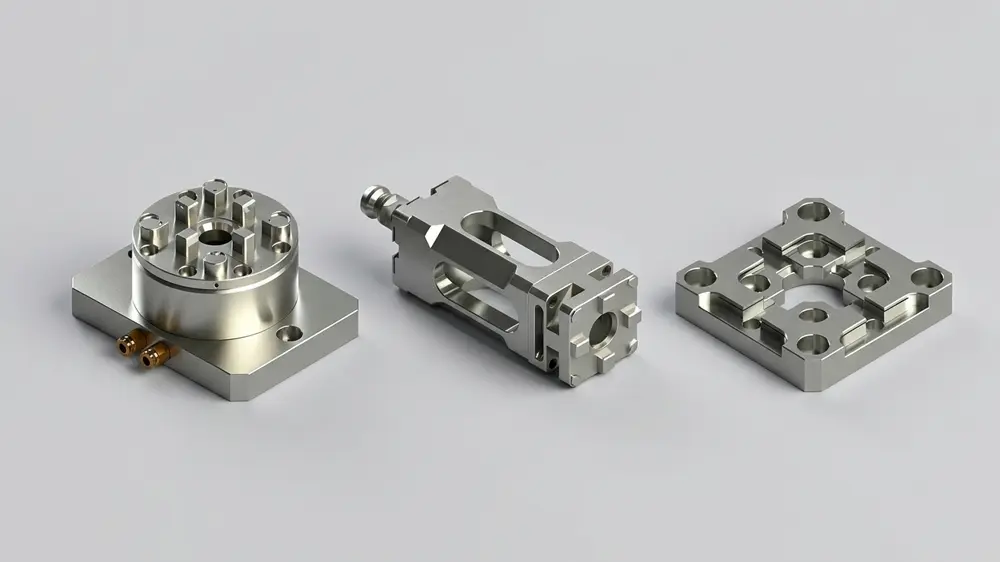
Modul birləşmə sxemi çevik montajı dəstəkləyir. İstifadəçilər iş parçasının konturuna uyğun olaraq vizaları, adapter oturacaqlarını, V tipli sıxma tutacaqlarını və şüa palet dəstlərini qarışdıra bilər, hər yeni gələn hissə üçün tam yeni fərdi ciglərə ehtiyac yoxdur.
Seçilmiş qurğu variantları R-Type EDM İşçi Sistemi ilə verilənlərin paylaşılmasını təmin edən uyğun verilənlər bazası interfeyslərini ehtiyatda saxlayır. İş parçaları, tam yenidən yoxlanılmadan orijinal yerləşdirmə istinadını saxlayaraq, sinker EDM və məftillə kəsilmiş avadanlıq arasında dövr edə bilər.
Əsas komponent modulları
JWGRIP-in məftillə kəsilmiş armatur portfeli birbaşa sıxma, fırlanan vida tutma və köməkçi dəstək tələblərini əhatə edən bir-biri ilə əlaqəli üç ikinci səviyyəli moduldan ibarətdir:
1. Tel EDM çubuqları
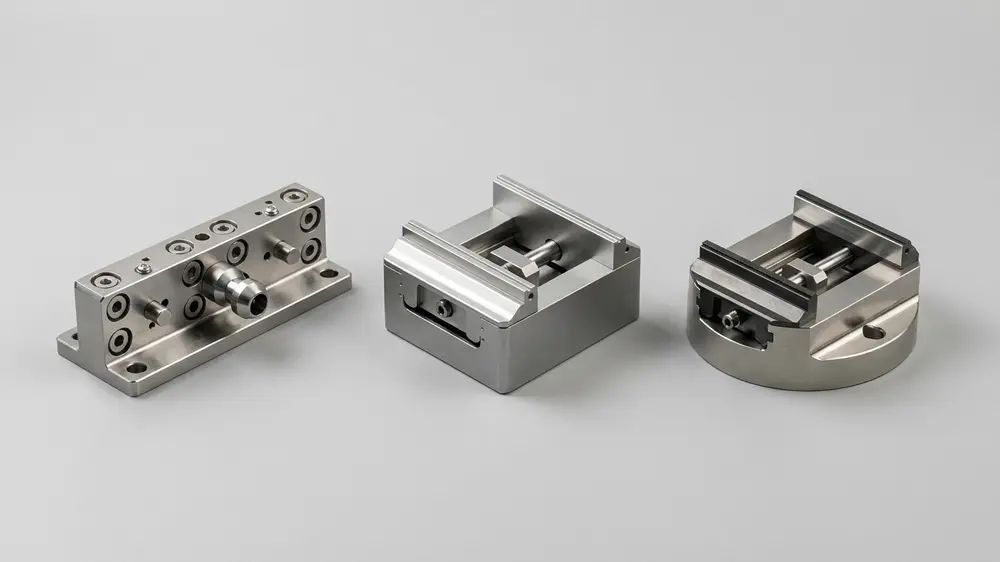
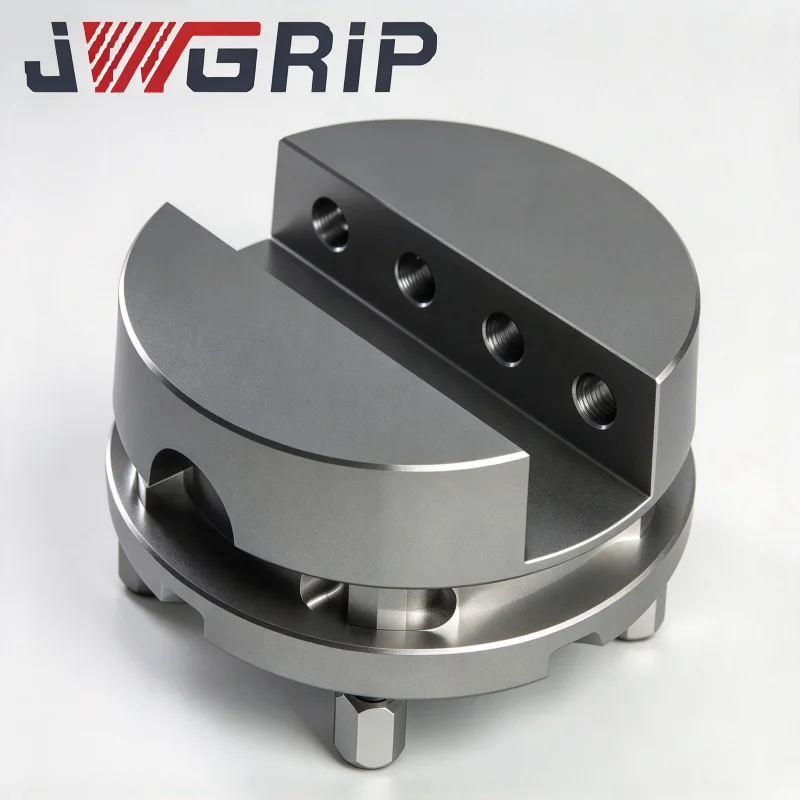
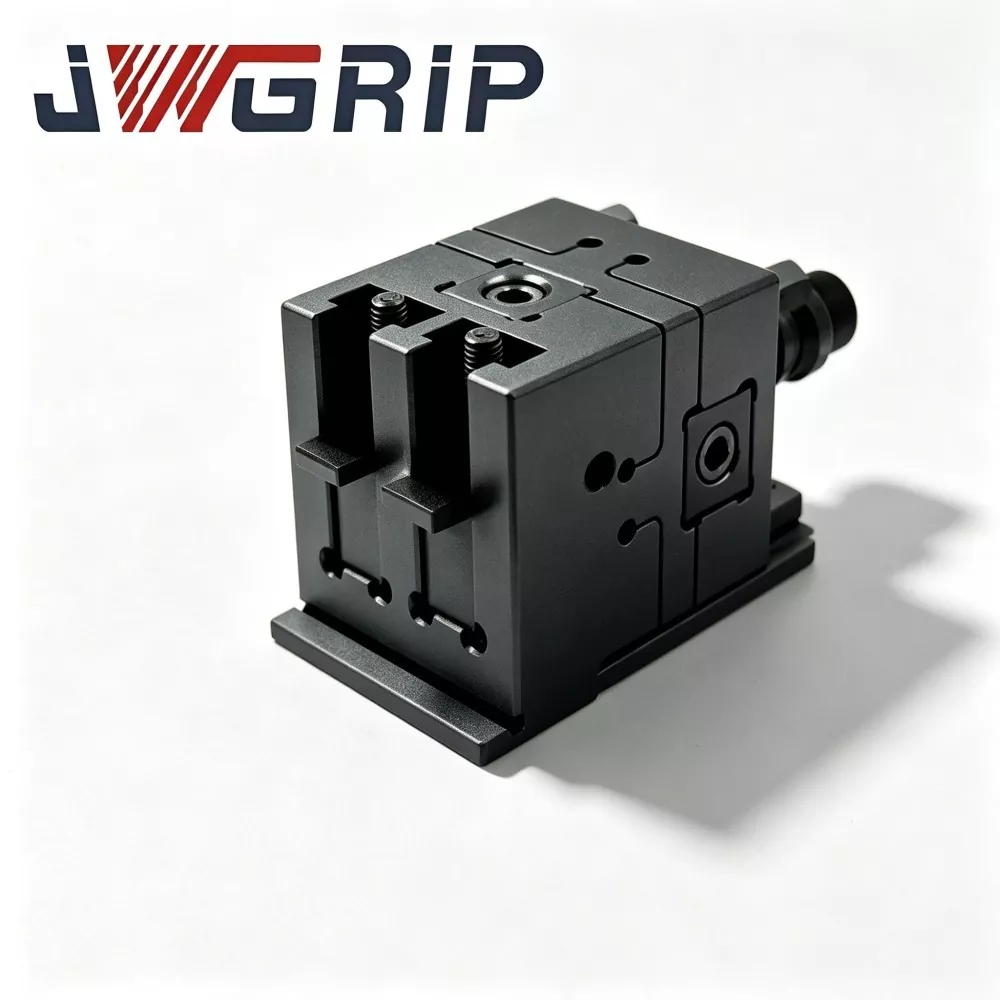
Nümayəndə elementlər: Dəqiq işləmə üçün məftil EDM mengenesi, Naqil EDM ilə işləmə üçün pnevmatik çubuq, Tel EDM üçün RSM 50 Palet Dəsti ilə Unoset Adapter, Dəqiq İşləmə üçün Tel EDM Çubuğu.
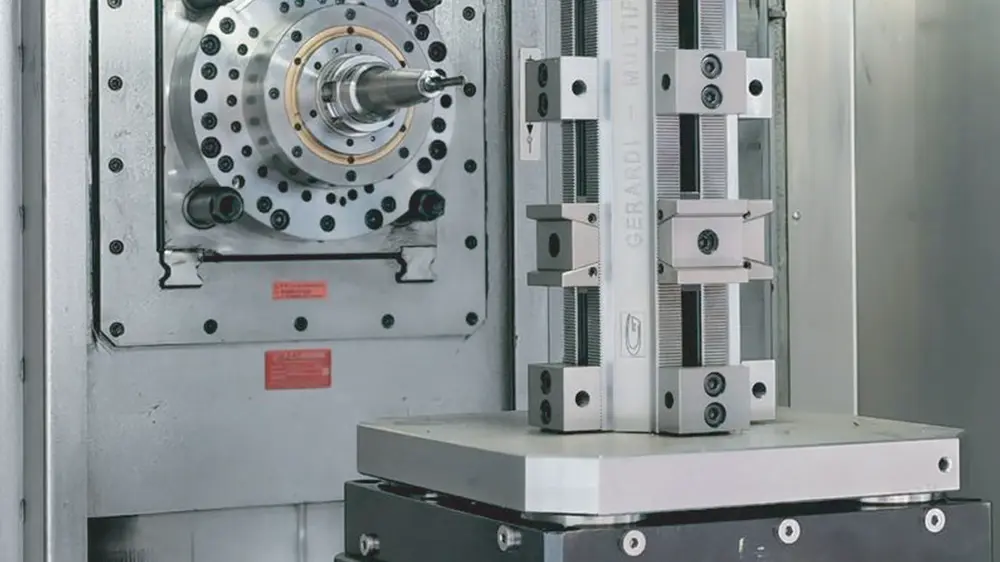
Bu çəngəllər məftillə kəsilmiş dəzgahın iş masasında quraşdırılmış əsas birbaşa sıxma qurğuları kimi çıxış edir. Manual modellər kiçik partiyalı sınaq istehsalına uyğundur; pnevmatik idarə olunan versiyalar təkrar toplu tapşırıqlar üçün sabit avtomatik sıxma həyata keçirir. Çox istiqamətli tənzimlənən strukturlar mürəkkəb həndəsə blankları üçün quraşdırma ofsetini kompensasiya edir.
2. Tel EDM Vizaları
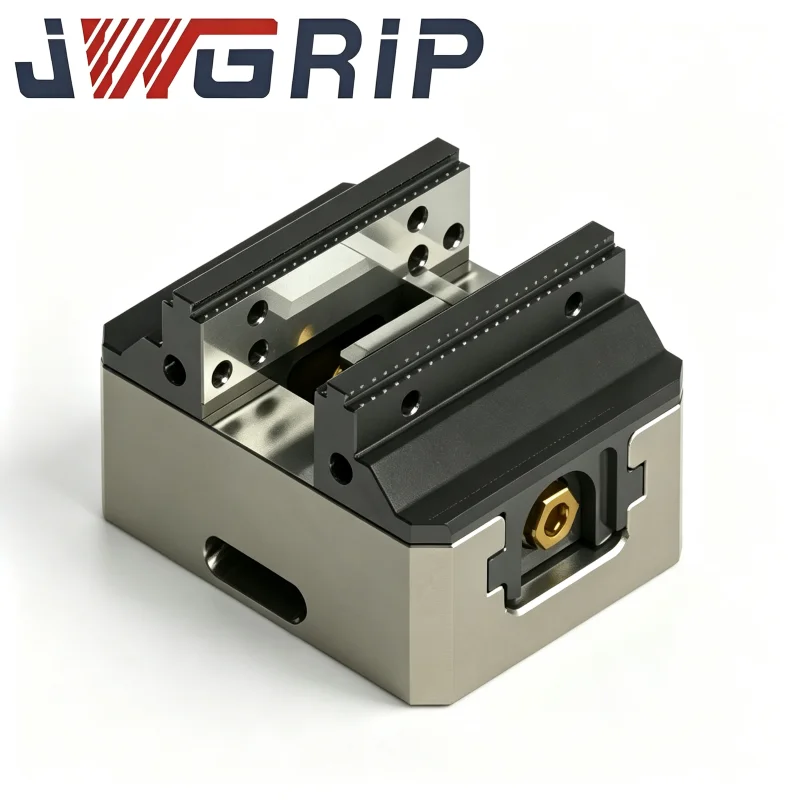
Nümayəndə elementlər: Tel EDM üçün TP Unoset Vee Vise, 0-100mm Fırlanan Tel EDM Vise, R-tipli Tel EDM Super Vise 0-77mm, Tel EDM İşlənməsi üçün Unisis Kvadrat Palet Dəsti.
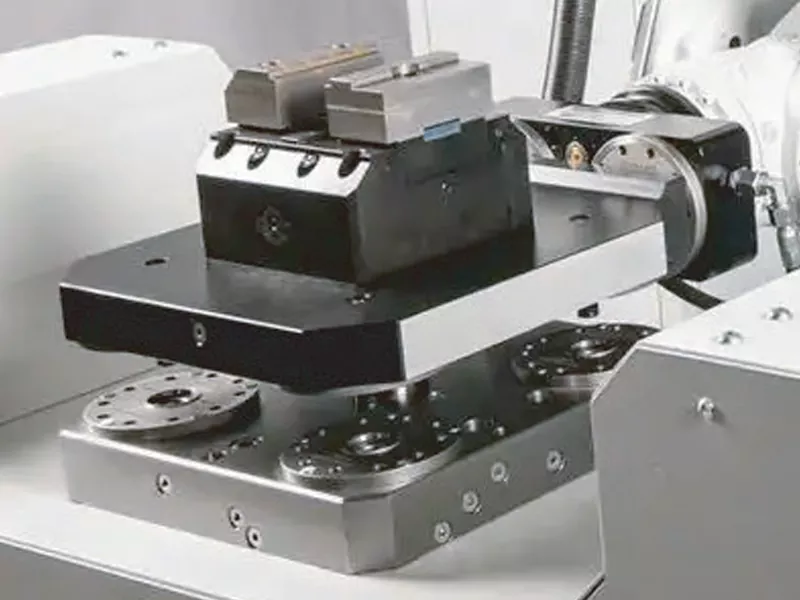
Fırlanan mengene gövdələri təkrar sıxışdırmadan bucaq tənzimlənməsinə imkan verir. V-yivli daxili profillər silindrik və dairəvi çubuqlar üçün uyğundur. Kvadrat palet dəstləri orta-böyük çoxkomponentli birləşmiş sıxma tapşırıqları üçün montaj yerini genişləndirir.
3. Tel EDM Armatur Aksesuarları
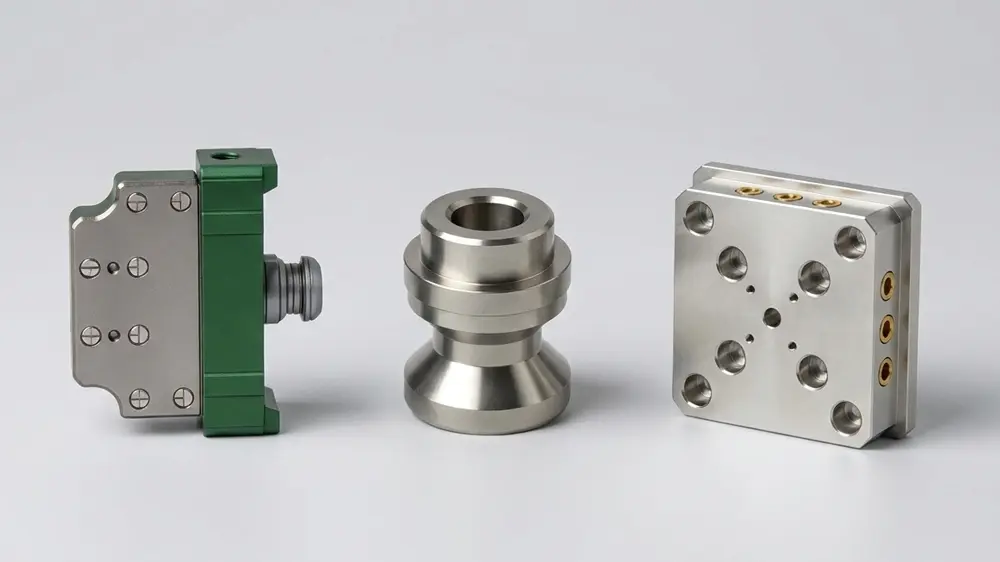
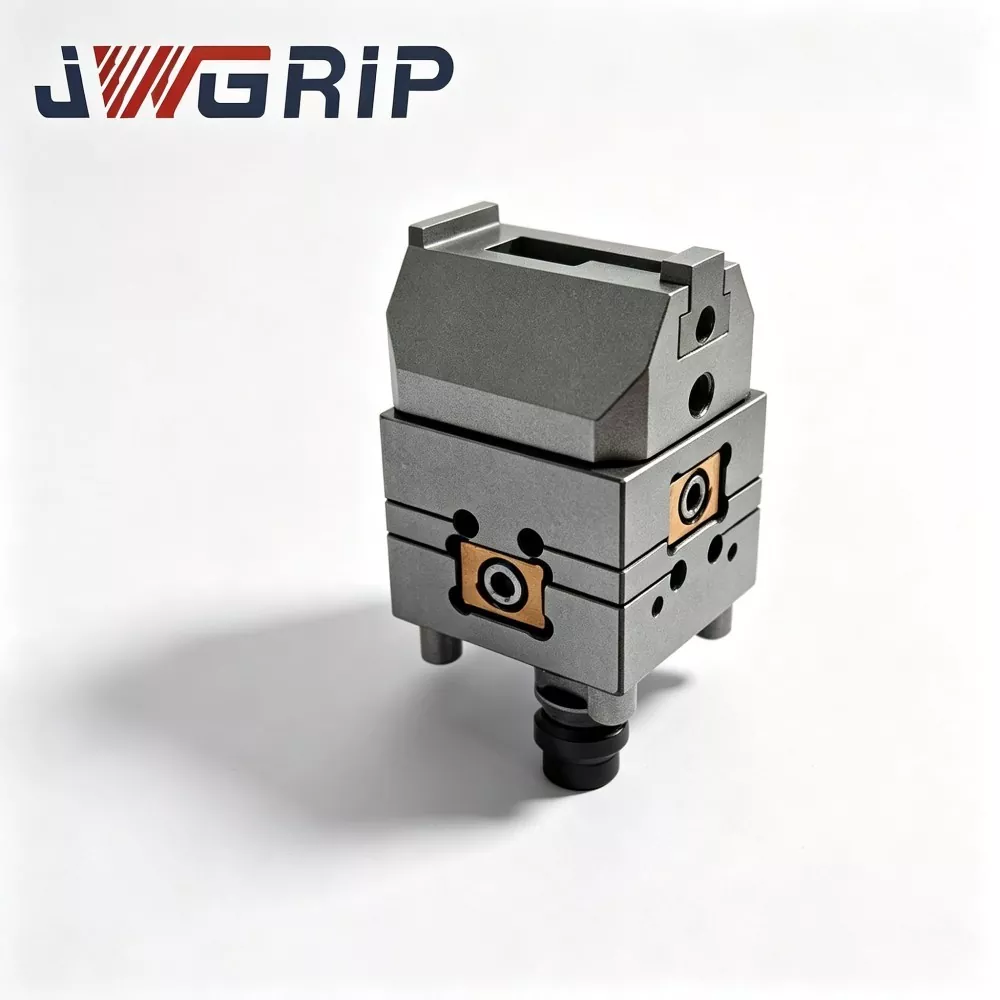
Nümayəndə elementlər: Tel EDM İşlənməsi üçün WEDM Adapteri, Tel EDM Dairəvi Qısqac Saxlayıcısı, Tel EDM İşlənməsi üçün Şüa Palet Dəsti, Dəqiq İşləmə üçün WEDM Referans Elementi.
Bu aksesuar qrupu köməkçi yerləşdirmə, keçid əlaqəsi və etalon təyinetmə funksiyalarını təqdim edir. Şüa tipli palet dəstləri əlavə uzun nazik hissələr üçün geniş diapazonlu dəstəkləyici yer təklif edir; istinad elementləri tez-tez hissə dəyişdirmə ssenariləri üçün təkrarlana bilən etalon mənşəyi təmin edir.
Faktiki emalatxana şərtlərinizə uyğun olaraq düzgün kəsilmiş armatur birləşmələrini necə ekranlaşdırmaq olar?
1. Əl və ya pnevmatik tel EDM çubuqlarını seçməlisiniz?
Əl ilə çəngəllər aşağı tezlikli partiyaların dəyişdirilməsi üçün sərfəlidir. Əgər siz yüksək həcmli təkrar hissə sifarişlərini yerinə yetirirsinizsə və sabit sıxma çıxışı əldə edirsinizsə, pnevmatik çəngəllər prioritet diqqətə layiqdir.
2. Hansı qurğu strukturu nazik divarlı kövrək komponentlərə uyğun gəlir?
İş parçasının sıxılma deformasiyasını minimuma endirmək üçün dar kənarlı nöqtə tipli sıxma yerinə çox nöqtəli paylanmış təmaslı vidalara üstünlük verin.
3.Kəsmə prosedurları zamanı bucaq tənzimlənməsinə ehtiyacınız varmı?
Fırlanan məftilli EDM vidaları sizi bucaq dəyişikliyi üçün bütöv dəstləri dəfələrlə gevşetmək və yenidən kilidləməkdən azad edir.
4.Frez, sinker EDM və tel kəsmə arasında çarpaz avadanlıq hissələrinin köçürülməsini planlaşdırırsınız?
Birləşdirilmiş verilənlər bazası interfeysləri olan qurğuları seçmək daha yaxşıdır. Bu anda siz həmçinin çarpaz maşın armatur-unfikasiya planlaması üçün CNC Özünü Mərkəzləşdirən Viseslərimizə müraciət edə bilərsiniz.
Proses Üstünlükləri
Kritik əlaqə və yerləşdirmə komponentləri xüsusi anti-korroziya qeyri-maqnit paslanmayan polad xammalı qəbul edir. Dəqiq üyüdülmə və səthi passivləşdirmədən sonra qurğular uzun müddət dielektrik-suya batırılma şəraitində sabit performansını saxlayır.
Hər bir hazır dəst fabrikdən çıxmazdan əvvəl düzlük yoxlanışından, sıxma qüvvəsinin yoxlanılmasından və təkrar montaj dəqiqliyi sınağından keçirilir. Modul aksesuarlar arasında mübadilə qabiliyyəti tam təsdiqlənir.
Biz xüsusi hazırlanmış modifikasiya xidmətini təqdim edirik: sıxma aralığını dəyişdirin, xüsusi drenaj yuvaları əlavə edin, müştəri nümunələrinə və ya texniki təsvirlərə uyğun olaraq qeyri-standart keçid mötərizələrini tikin.
Texniki komandamız qəlib laboratoriyaları, tibbi hissə istehsalçıları və dəqiq alət istehsalı müəssisələri ilə əməkdaşlıqda zəngin praktik təcrübə toplayır. Biz sadəcə olaraq hazır kataloq malları təqdim etmirik; biz real dünyadakı kəsmə məhdudiyyətlərinizi təhlil edirik və uyğun armatur konfiqurasiyası təkliflərini təklif edirik.
Tipik praktiki tətbiq ssenariləri
Dielektrik-su mühitində dəqiq qəlib daxiletməsi və kalıp komponentinin tel kəsilməsi.
İncə divarlı, kövrək, silindrik və nizamsız formalı yüksək dəqiqlikli komponentlərin istehsalı.
İş parçasını sökmədən fırlanma bucağının tənzimlənməsini tələb edən çoxbucaqlı kontur kəsmə işləri.
İş parçalarının freze, sinker EDM və tel kəsmə dəzgahları arasında dövr etdiyi stansiyalararası istehsal iş axını.
Kiçik partiyalı prototip laboratoriyaları və yüksək qarışıqlı, aşağı həcmli dəqiq hissələrin istehsalı emalatxanaları.