Azərbaycan
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

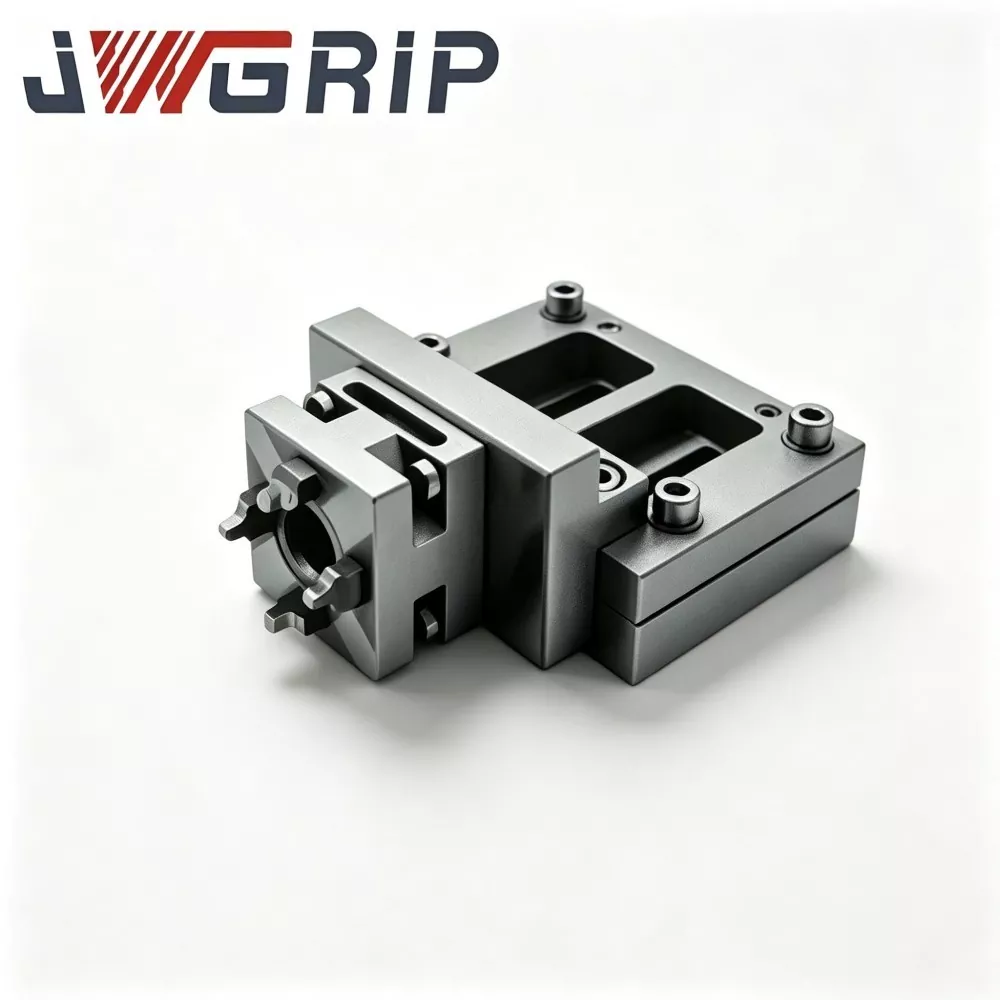
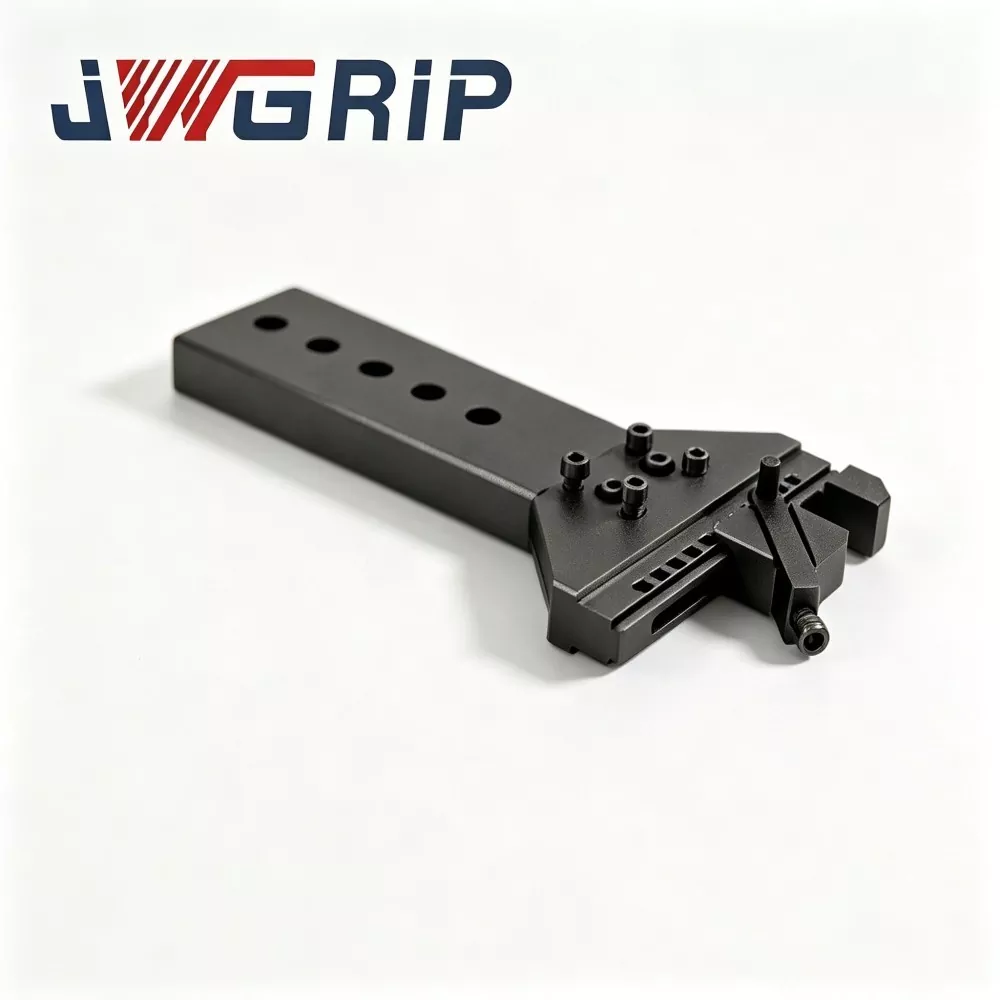

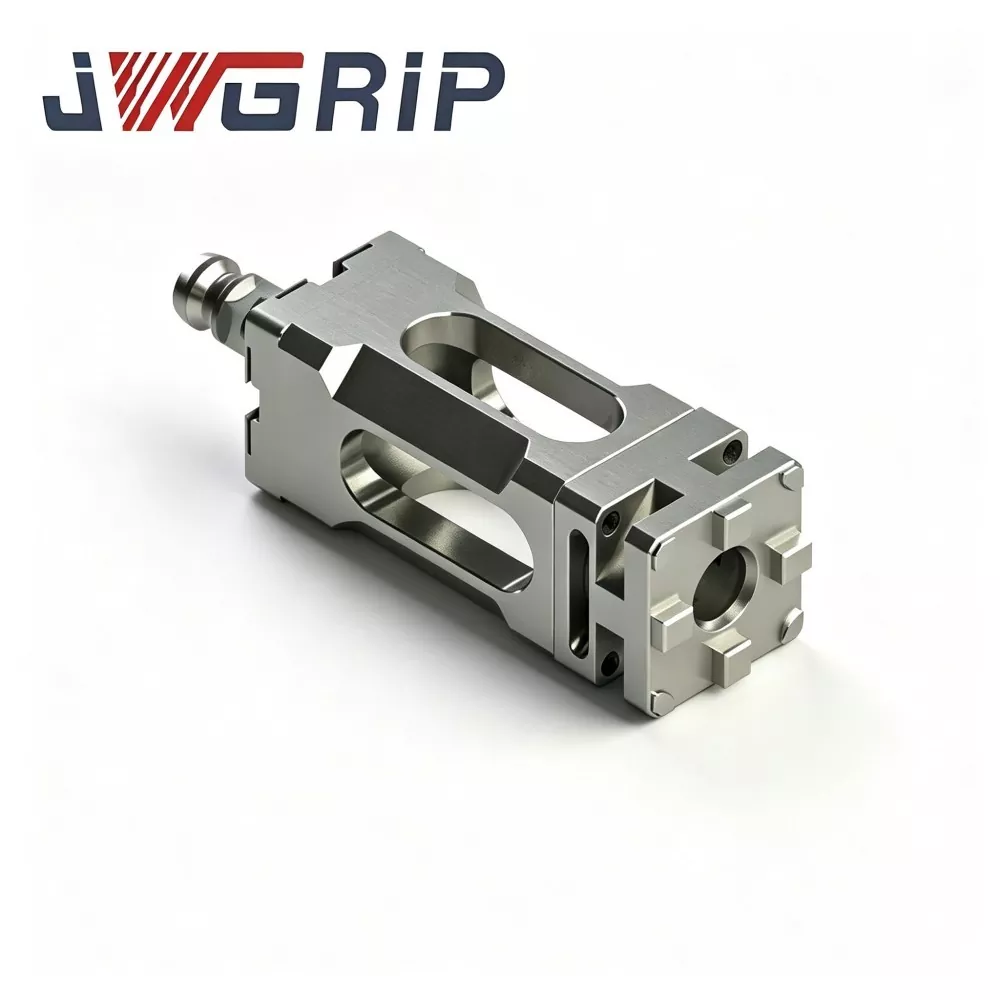

İnteqrasiya edilmiş Tək Mərkəzli Sıfır Nöqtəli Sıxma Çubuğu
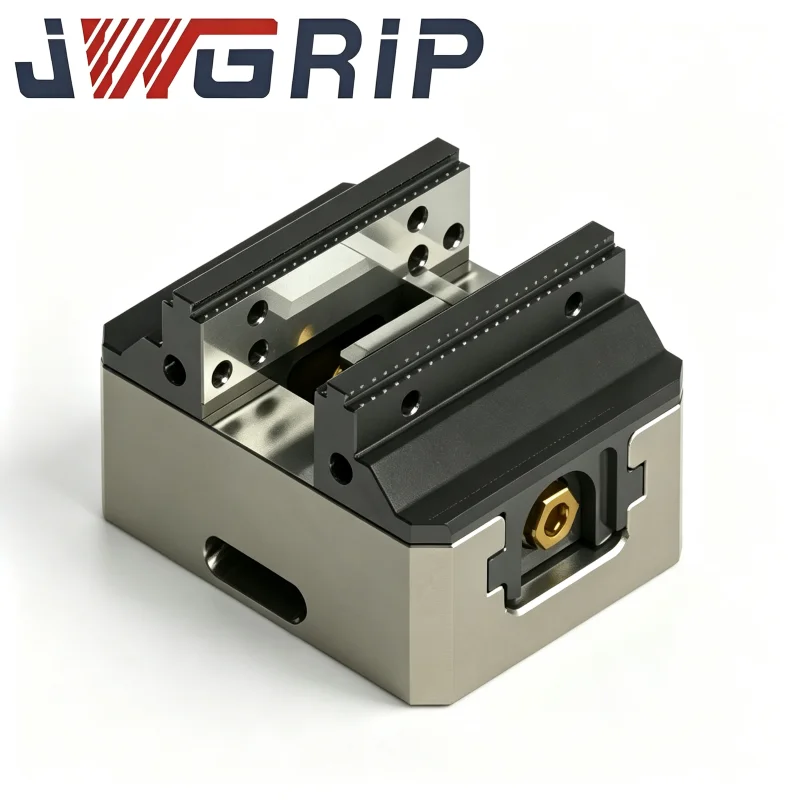
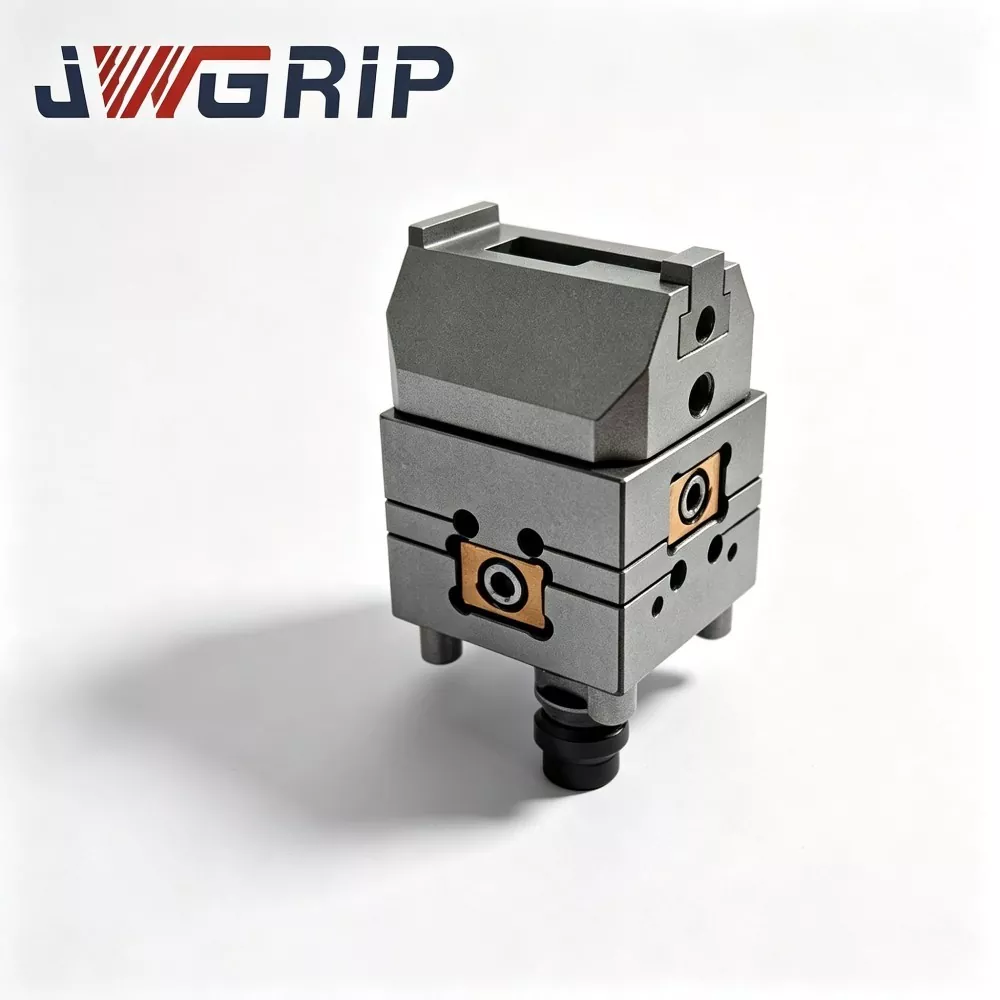
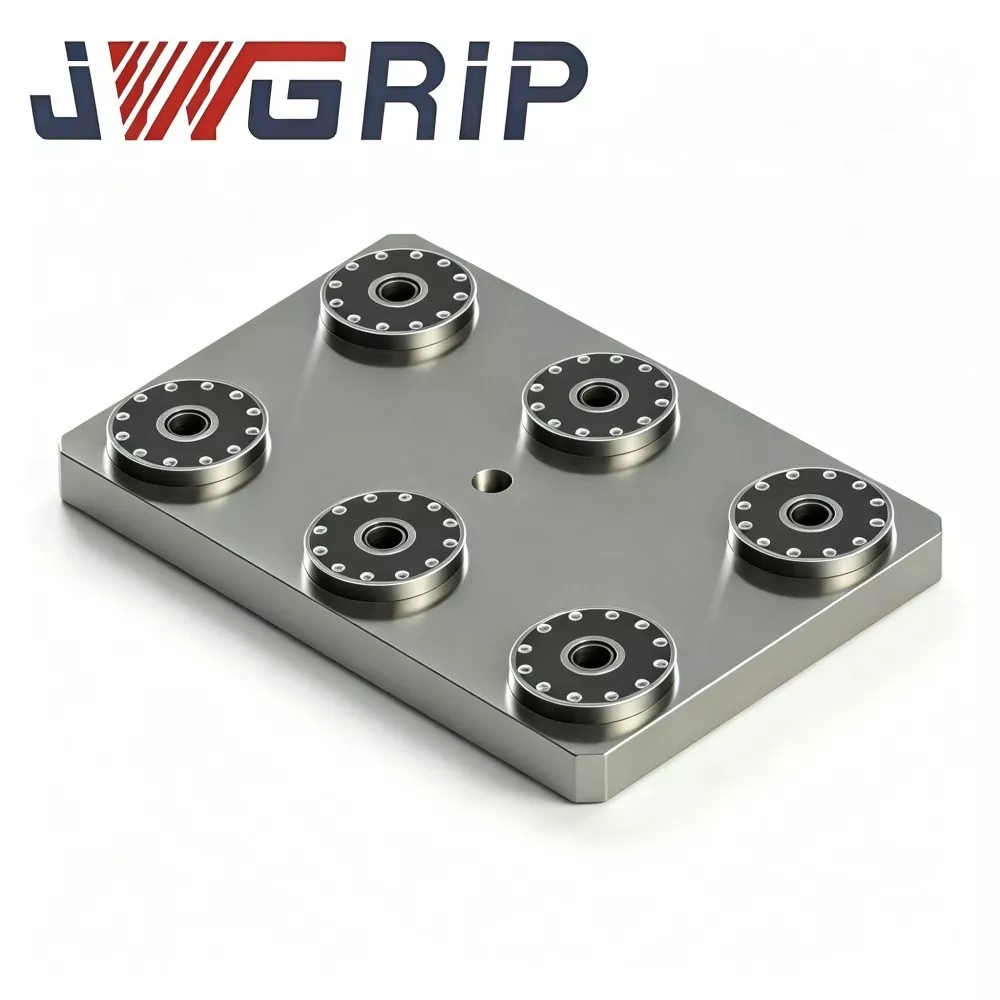
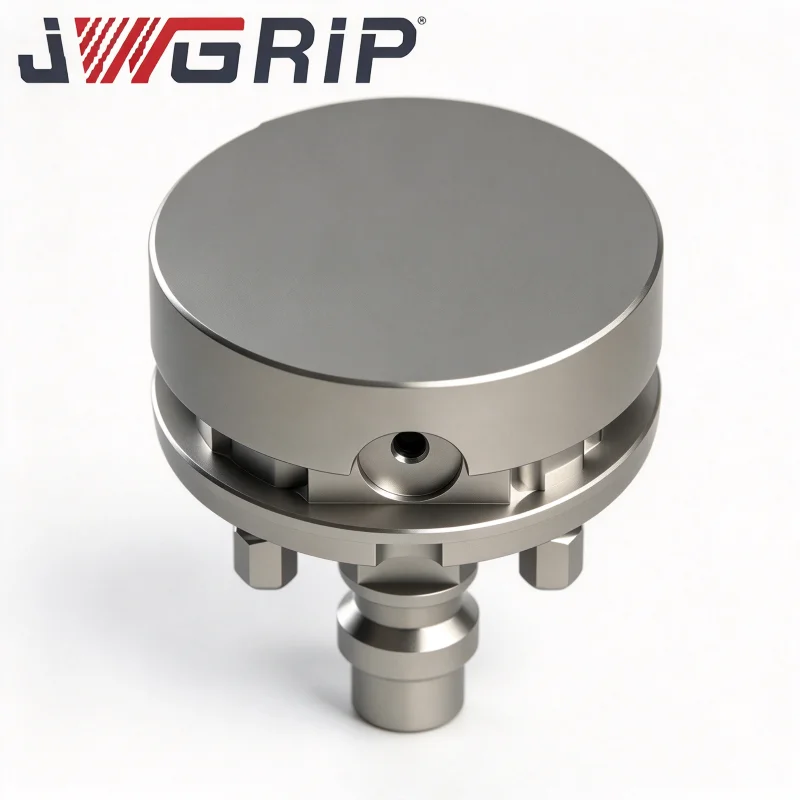
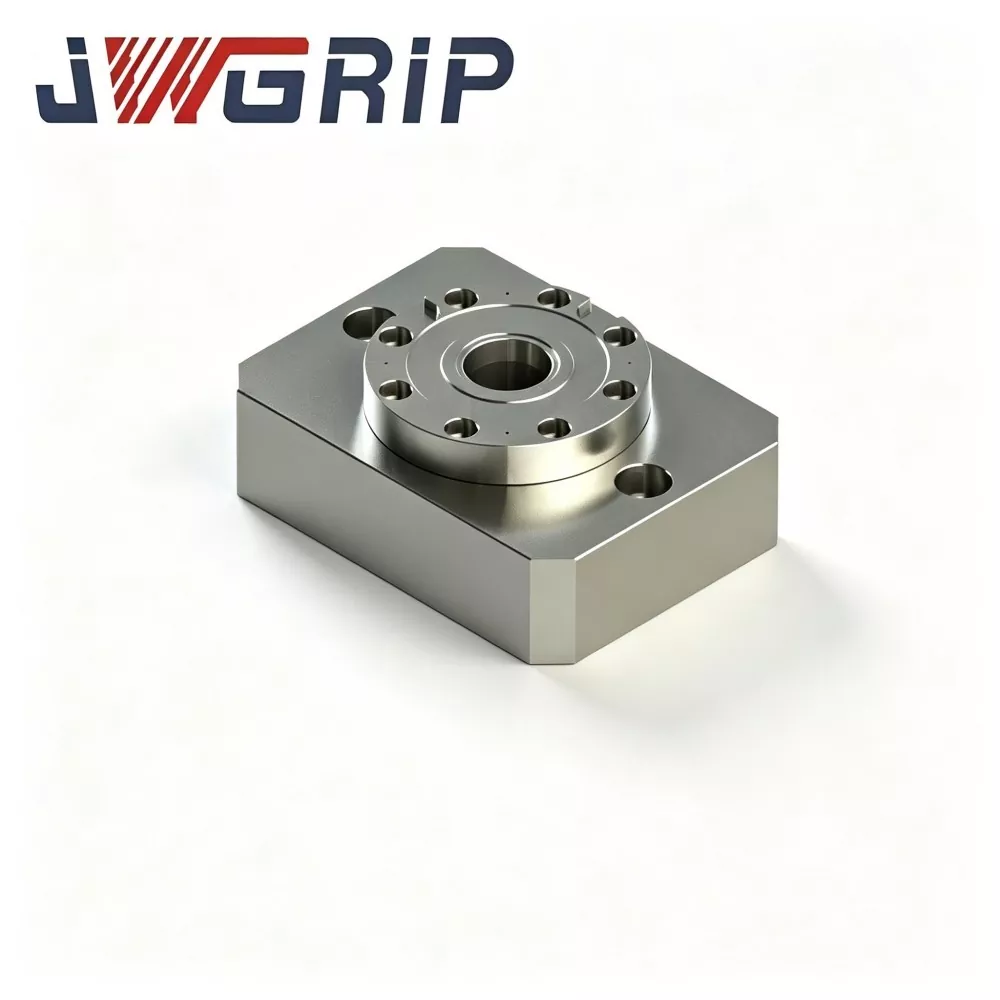
JWGRIP, Çində Xüsusi İnteqrasiya edilmiş Tək Mərkəzli Sıfır Nöqtəli Sıxma Çubuğunun Zavodda birbaşa satışını təmin edir. Bu, müasir CNC torna-freze kompozit maşınları və şaquli emal mərkəzləri üçün xüsusi olaraq optimallaşdırılmış, hamısı bir yerdə inteqrasiya edilmiş yerləşdirmə və sıxma qurğusudur. Ənənəvi split tipli armatur birləşmələrindən fərqli olaraq, bu məhsul tək mərkəzli özünü mərkəzləşdirən sıxma mexanizmini və sıfır nöqtəli kilidləmə yerləşdirmə strukturunu tam monolit gövdəyə inteqrasiya edir və heç bir əlavə uyğun aksesuar tələb etmir.
İnteqral bir parça formalaşdırma dizaynını qəbul edən İnteqrasiya edilmiş Tək Mərkəzli Sıfır Nöqtəli Sıxma Çubuğu diskret qurğuların yerində montaj və kalibrləmə prosedurlarını aradan qaldırır. Bütün əsas komponentlərin uyğunlaşdırılması, dəqiq üyüdülməsi və ilkin istismara verilməsi fabrikdə tamamlanır və son istifadəçilər üçün vahid və sabit tək mərkəzli istinad dəqiqliyi ilə “qoş-and-play” istifadəsinə imkan verir. Gücləndirilmiş lehimli poladdan və tam gərginliyə qarşı istilik müalicəsi ilə istehsal olunan məhsulun əsas səthləri paletlərin tez-tez dəyişdirilməsi zamanı əla və təkrarlanan konsentrikliyi təmin edən ultra dəqiq daşlama ilə işlənir.
Daxili labirint sızdırmazlıq quruluşu ilə təchiz edilmiş, kəsici emulsiya və metal çipləri effektiv şəkildə təcrid edir, ağır kəsmə və yüksək çipli emal şəraitində sabit performans təmin edir. Oflayn əvvəlcədən təyinetməni və sürətli palet mübadiləsini dəstəkləyən bu yüksək effektiv sıxma çubuqları avtomobil, hidravlik komponentlər və qəlib sənayesində şaft və disk formalı iş parçalarının dəqiq emal edilməsi, avtomatlaşdırılmış, yüksək dəqiqlikli və yüksək səmərəli çevik istehsalın həyata keçirilməsi üçün geniş tətbiq olunur.
Əsas Vahid Hardware
Each JWGRIP Integrated Single-Center Zero-Point Clamping Chuck is produced from one-piece forging blank. No assembly seams exist among locating surfaces, mounting flanges and internal air passages. Tam montaj daxildir:
Bir parça saxta substrat
Quraşdırılmış pnevmatik kilidləmə piston qurğusu
Sıfır nöqtəli yerləşdirmə kol qurğusu
Daxili inteqrasiya olunmuş pnevmatik keçidlər
NPN kilid-status siqnal-çıxış interfeysi
Flanş montajı üçün əks yuva deşikləri
İki Yerləşdirmə Rejimi
Rejim 1: Müstəqil Tək Nöqtəli Əməliyyat
1. Flanş flanşını dəzgahın iş masasına bərkidin.
2. D20 sıfır nöqtəli dartma dirəkləri ilə əvvəlcədən təchiz edilmiş armatur bazasını çuxurun yerləşdiyi nöqtənin üzünə quraşdırın.
3. 0,5-0,7 MPa sıxılmış hava tədarük edin; daxili porşen, çəkmə kilidini tamamlamaq üçün kolları idarə edir.
4. Mövqe-təsdiq siqnalı çıxışları, CNC maşını ağır kəsmə dövrələrini yerinə yetirir.
5. Emal tamamlandıqdan sonra kilidi açmaq üçün hava təzyiqini buraxın və armatur bazasını çıxarın.
Rejim 2: Çoxlu Çubuklu Array Ağır Yük Quraşdırma Rejimi
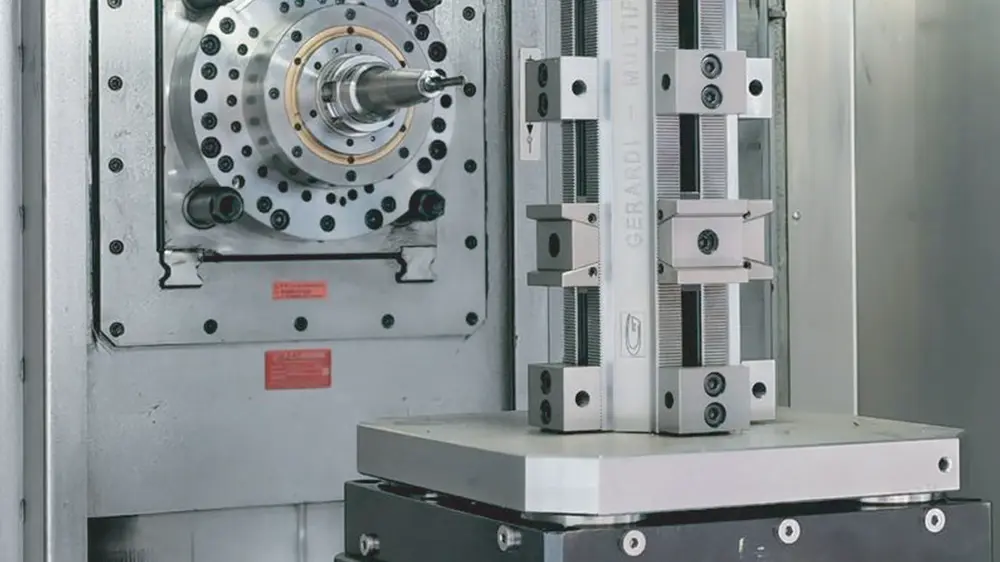
1. Dəzgahın T-yivli iş masalarında armaturun əsas çəkisinə və xarici ölçülərə uyğun olaraq çoxsaylı inteqrasiya olunmuş tək mərkəzli çəngəlləri yerləşdirin. Çoxlu bölmələr kəsici yükləri birlikdə paylaşır.
Vacib qeyd: Modullu split tipli çəngəllər kimi, massivdə quraşdırılmış çubuqlar arasında nisbi mövqe münasibətləri hələ də müştərinin yerində istismara verilməsi sahəsinə aid olan maşında yığım göstəricisi və hizalanma tələb edir.
Material və Dəqiqlik Dizayn Qeydləri
Quenched-and-tempered alloy-steel blanks undergo dual stress-relief aging after forging. Under heavy-duty cyclic impact-loading, insufficient stress release causes slow substrate deformation and shortens fixture service life.
Yüksək sərtlikli podşipnik-polad yerləşdirmə kolları söndürmə üstəgəl daxili buruq honlama super bitirmə əldə edərək, hər bir vahid üçün ± 2 μm təkrar yerləşdirmə dəqiqliyi təmin edir.
Bir parça döymə həlli daha uzun istehsal dövrləri və daha yüksək material dəyəri tələb edir, bu da split tipli çəngəllərlə müqayisədə daha yüksək istehsal qiyməti ilə nəticələnir. Buna baxmayaraq, o, sonrakı mərhələlərdəki nasazlıqlar və ehtiyat hissələrinin tez-tez dəyişdirilməsi nəticəsində yaranan gizli xərcləri xeyli azaldır.
Əsas üstünlük
1. Birgə səbəb olan nasazlıq risklərini aradan qaldırın və istehsal xəttinin planlaşdırılmamış dayanma müddətini azaldın Bölünmüş tipli çubuqlarda bolt-qovşağı gərginliyinin aradan qaldırılması gizli mütərəqqi nasazlıqlar yaradır ki, bu da iş parçasının qeyri-spesifik problemlərini və planlaşdırılmamış dayanma vaxtını gətirir. Birgəsiz monolit döymə bu nasazlıq nöqtələrini aradan qaldırır və prosesdə nasazlıqların aradan qaldırılması nəticəsində yaranan iş vaxtı itkisini azaldır.
2. Armaturun xidmət müddətini uzadın və ehtiyat hissələrinin tədarükü tezliyini azaldın Ekvivalent ağır istehsal intensivliyi altında monolit saxta altlıqlar montaj birləşmələrində boşalmanın qarşısını alır. Xidmət müddəti uzadılır. İstifadəçilər uzunmüddətli ehtiyat hissələri inventar təzyiqini azaldaraq, tez-tez tam çubuq dəyişdirilməsindən və boltlar ehtiyat hissələrinin ehtiyat hissələrinin tədarükündən azad olurlar.
3. Monolit konstruksiyaya baxmayaraq, modul düzən çevikliyini qoruyun Həm müstəqil tək nöqtəli istifadə, həm də çoxlu çubuqlu massiv düzümü dəstəklənir. Fabriklər iş parçasının faktiki yük tələblərinə uyğun olaraq çuxurun miqdarını seçirlər. Prefabrik altlıqların sabit stansiya məhdudiyyətlərindən azad olmaqla, o, qeyri-standart ağır yük armatur bazalarına uyğunlaşır.
4. Mövcud D20 sıfır nöqtəli dartma dirəkləri aktivlərindən təkrar istifadə edin Daxili ağır yükə malik armatur bazaları standart D20 sıfır nöqtəli çəkmə dayaqları yenidən təchiz edildikdən sonra birbaşa təkrar istifadə edilə bilər. Kütləvi armaturun yenidən istehsalına ehtiyac yoxdur və əvvəlki armatur investisiyaları yaxşı qorunub saxlanılır.
5. Əllə idarə olunan seminarlar və avtomatlaşdırmanın təkmilləşdirilməsi layihələri üçün ikili dəstək Daxili G1/8 hava limanı və NPN siqnal çıxışı interfeysi birbaşa əl rejimində işləməyə imkan verir. Avtomatlaşdırma layihələri üçün o, PLC və sənaye robotları ilə birləşərək avtomatik ağır yük qurğularının yükləmə-boşaltma işlərini həyata keçirir.
Tətbiq halları
Nümunə 1: Ağır Dayanıqlı Kalıp Hazırlama Zavodu
Bu müştəri əvvəllər qəlib-boş kobud iş üçün parçalanmış tipli tək mərkəzli çubuqlar partiyaları alıb. Vahid alış qiyməti aşağı olsa da:
· Hər rübdə birgə əlaqəli 2-3 gizli nasazlıq baş verdi
· Bolt gərginliyinin rahatlaması iş parçasının ölçülərinin aralıq sapmasına səbəb oldu
· Hər bir nasazlıq orta hesabla 4-8 saatlıq istehsalda dayanma vaxtı, üstəlik hurdalanmış qəlib boşluqları ilə birlikdə dəyişdirmə boltlar və ya tam çəngəllər üçün əlavə xərclər gətirdi.
JWGRIP İnteqrasiya edilmiş Tək Mərkəz Sıfır Nöqtəli Sıxma Çubuğuna keçdikdən sonra:
· İstehsaldan sonrakı on ardıcıl ay ərzində montaj-birləşmə qüsurları nəticəsində yaranan sıfır fasiləli qeyri-spesifik nasazlıqlar
· Daha yüksək vahid alış dəyəri olsa belə, dayanma vaxtı itkisini, iş parçasının qırıntılarını və ehtiyat hissələrinin alınmasını əhatə edən hərtərəfli xərclər əhəmiyyətli dərəcədə azalıb.
Məsələn 2: Mühəndislik-Maşın-Komponent Subpodratçı
Müştəri 5 oxlu dəzgahlarda qalın boşqablı iş parçalarını çoxlu çəngəl massivinin sxemini qəbul etməklə emal edir.
Köhnə split tipli çəngəllər hər iki ayda bir dəfə tam sökülməni və boltun fırlanma momentinin yenidən yoxlanılmasını tələb edirdi, maşın istehsalı üçün qiymətli saatlar tuturdu.
JWGRIP monolit çubuqlarını yerləşdirdikdən sonra bu dövri retork-yoxlama iş axınları aradan qaldırılır və daha effektiv emal vaxtını açır.
İstehsal prosesini tamamlayın
1. Yalınmış polad boş bir parça döymə
2. Kobud emal
3. İlk stresdən azad edilən qocalma
4. Yarımlama
5. İkinci dərəcəli stress aradan qaldıran qocalma
6. Datum üzləri üçün super dəqiqliklə daşlama
7. Dərin deşikli daxili pnevmatik kanalın işlənməsi
8. Bushing press-fitting
9. Pnevmatik-siqnal komponentinin yığılması
10. Hava keçirməzlik təzyiqi saxlama testi
11. Bir vahidli müstəqil dəqiqlik yoxlaması
12. Pasdan qorunma müalicəsi
13. İxrac dərəcəli zərbəyə davamlı qablaşdırma
Yoxlama Yoxlama Siyahısı
· Tək çəngəl təkrar yerləşdirmə-dəqiqlik testi
· 5 dəqiqəlik hava keçirmə testi; maksimum icazə verilən təzyiq düşməsi ≤0,02 MPa
· Tsiklik kilidləmə-açma davamlılıq testi
· Siqnal-çıxış-məntiqi funksional yoxlama
Qeyd: Zavod yoxlaması yalnız fərdi müstəqil çəngəl üçün dəqiqliyə zəmanət verir. Massiv-layout montajından sonra qarşılıqlı mövqe dəqiqliyi müştərinin maşın üzərində göstərilməsi və düzülməsinə əsaslanır və zavod yoxlamasının əhatə dairəsinə daxil deyil. Müştəri avadanlığının arxivləşdirilməsi üçün hər bir bölmə müstəqil fabrik-təftiş məlumat vərəqi ilə göndərilir.


Qiymətləndirmə və Seçmə Rəhbərliyi
1. Əsl dünyadakı kəsmə şəraitini təhlil edin: Ağır kobud işləmə və yüksək yemli frezeləmə tapşırıqlarının nisbətini hesablayın. Bu məhsul yüksək ağır kəsmə payı olan ssenarilər üçün ən uyğundur. Split tipli çəngəllər yüngül kəsici işlərin üstünlük təşkil etdiyi emalatxanalar üçün daha yaxşı hərtərəfli xərc-performans təmin edir.
2. Cəmi mülkiyyət dəyərinin (TCO) qiymətləndirilməsini həyata keçirin: Vahidin alış qiymətindən başqa, potensial dayanma vaxtı-iş saatları, iş parçası-hurda itkisi, vaxtaşırı yenidən yoxlanılan iş və ehtiyat hissələrin dəyişdirilməsi tezliyi faktoru.
3. Massiv düzəninin yerləşdirilməsi üçün: Hər bir çubuqun daşıdığı yükü hesablayın və nominal tutumu heç vaxt aşmayın. Φ130 mm flanş izi üçün dəzgahın T yuvasına uyğunluğunu təsdiq edin.
4. Sabit emalatxana hava mənbəyi təzyiqini 0,5-0,7 MPa səviyyəsində saxlayın. Avtomatlaşdırma yönümlü layihələr üçün PLC NPN siqnal IO nöqtələrini ehtiyatda saxlayın.
5. Yerdə çəkilmə dirəklərinin spesifikasiyalarını təsdiqləyin. Qeyri-standart çəkmə dirək ölçüləri üçün sifariş əsasında xüsusi kol yığımları mövcuddur.
Quraşdırma və Baxım Xüsusiyyətləri
Flanş boltlarını ciddi şəkildə JWGRIP istifadəçi təlimatının fırlanma momenti tələblərinə uyğun olaraq bərkidin. Qeyri-kafi fırlanma momenti bütün vahid mikrohərəkətə səbəb olur; həddindən artıq fırlanma anı flanşı sıxır və substratı deformasiya edir.
Rütubətin və çirklərin qarşısını almaq üçün hava girişinin ön hissəsində yağ-su filtrini quraşdırın, kolların paslanmasının və aşınmanın səbəb olduğu dəqiqliyin sürüşməsinin qarşısını almaq.
Hər 80-100 iş saatından sonra kollara quru sürtkü aerozolunu püskürtün. Maye mühərrik yağı qəti qadağandır, çünki yağ metal çipləri özünə çəkir və tıxaclarda nasazlıq yaradır.
Hər yerdəyişmə dəyişikliyindən sonra yerləşdirmə nöqtəsi üzünü sıxılmış hava ilə üfürün.
Massiv tərtibatı dəyişdirildikdə nisbi koordinatları yenidən göstərin və yenidən kalibrləyin; köhnə koordinat parametrləri birbaşa təkrar istifadə edilə bilməz.
Datum üzünün yerləşməsinə qarşı ağır obyektin təsirinin qarşısını alın. Toqquşma nəticəsində yaranan döymə-substrat deformasiyası yerində təmir edilə bilməz.
Qablaşdırma və Göndərmə
· Qablaşdırma: Hər bir müstəqil çəngəl köpük daxili tampon ilə fərdi ixrac dərəcəli zərbəyə davamlı kartonda qablaşdırılır. Kütləvi həcmli sifarişlər bərk ağacdan olan ixrac dərəcəli qutuları qəbul edir.
· Standart çatdırılma müddəti: 16-22 iş günü. Seçilmiş standart SKU-lar sürətləndirilmiş göndərmə üçün anbarda saxlanılır.
Satışdan sonra dəstək
Zəmanət: 12 aylıq zəmanət yalnız müstəqil çubuq qurğusu üçün istehsal qüsurlarını əhatə edir. Müştəri tərəfindən yerində quraşdırıldıqdan sonra massiv-quraşdırma qarşılıqlı mövqe dəqiqliyi zəmanət çərçivəsindən çıxarılır.
Texniki resurslar: Onlayn çertyojlar və əməliyyat sənədləri verilir.
Ödənişli xidmət: Toplu həcmli sifarişlər üçün uzaqdan texniki dəstək mövcuddur.
Xüsusi modifikasiya: Flanş ölçüsünün tənzimlənməsi, çəkmə-dirək-spec dəyişdirilməsi dəstəklənir.
Nümunənin qiymətləndirilməsi: Qiymətləndirmə nümunəsi təşkil edilə bilər; alıcı nümunə yükün dəyərini öz üzərinə götürür.
Tez-tez verilən suallar
S1: JWGRIP İnteqrasiya edilmiş Tək Mərkəzli Sıfır Nöqtəli Sıxma Çubuğu split tipli çəngəllərlə müqayisədə daha yüksək statik dəqiqlik göstəricilərinə nail olurmu?
A: Nominal tək vahid təkrar yerləşdirmə dəqiqliyi ±2 μm olaraq qalır. Statik dəqiqlik indeksinin özü təkmilləşdirilməyib. Onun əsas dəyəri bolt birləşmələrinin boşaldılması nəticəsində yaranan mütərəqqi gizli nasazlıqların aradan qaldırılmasında, dayanma müddətini və iş parçasının hurda itkisini azaltmaqdan ibarətdir. Statik spesifik yeniləmə əvəzinə etibarlılığın yaxşılaşdırılmasını gətirir.
2-ci sual: Bütün ağır iş ssenariləri üçün monolit inteqrasiya edilmiş çəngəlləri seçməliyəmmi?
A: Mütləq deyil. Ağır vəzifələr nadir hallarda baş verərsə və bolt-fırlanma momentinin müntəzəm yoxlanılması maşında həyata keçirilə bilərsə, split tipli çubuqlar hələ də mümkündür. Zəhmət olmasa, yalnız aparat spesifikasiyasına deyil, hərtərəfli TCO hesablanmasına əsaslanaraq qərar verin.
3-cü sual: Massiv quruluşunun qurulması üçün vaxtaşırı bolt-fırlanma momentinin yoxlanılması tələb olunurmu?
Cavab: Çuxurun daxili komponentləri üçün sökülmə-rettorku tələb olunmur, çünki quraşdırılmış birləşmə boltlar yoxdur. Bununla belə, çubuqları dəzgahın iş masasına bağlayan flanş boltlar hələ də texniki xidmət cədvəllərinə uyğun olaraq dövri fırlanma momentinin yenidən yoxlanılmasını tələb edir.
4-cü sual: Mənim mövcud D20 sıfır nöqtəli armatur bazalarım bu çubuqla işləyə bilərmi?
A: Standart D20 sıfır nöqtəli dartma dirəkləri ilə təchiz edilmiş armatur əsasları birbaşa istifadə edilə bilər.
Satınalma Qərarının İnsightı
Bir çox satınalma qrupları qurğular internetə keçdikdən sonra dayanma müddəti, iş parçasının qırıntıları, texniki əmək və ehtiyat hissələrin istehlakı da daxil olmaqla gizli məsrəfləri nəzərdən qaçırmaqla yalnız ilkin avadanlıq qiymətlərini müqayisə edir.
JWGRIP İnteqrasiya edilmiş Tək Mərkəzli Sıfır Nöqtəli Clamping Chuck-ın əsas rəqabət qabiliyyəti kağız əsaslı spesifikasiya parametrlərindən irəli gəlmir. Onun real dəyəri ağır yük kəsmə şəraitində armaturların etibarlılığını artırmaq və planlaşdırılmamış fasilələr və rədd edilmiş hissələrin səbəb olduğu hərtərəfli itkiləri azaltmaqdır.
Seçim birdəfəlik alış qiyməti ilə deyil, tam ömür boyu ümumi mülkiyyət dəyəri ilə qiymətləndirilməlidir. Yüksək tezlikli ağır istehsal xətləri üçün əlavə satınalma xərcləri uğursuzluğun azaldılması ilə tez bir zamanda kompensasiya edilə bilər. Aşağı tezlikli ağır yük tətbiqləri üçün sifariş verməzdən əvvəl giriş-çıxış nisbəti diqqətli şəkildə ölçülməlidir.
Sorğu göndərin
Əlaqə məlumatı
-
Ünvan
№ 44, Daning Sahibkarlıq Yolu, Humen Town, Dongguan City, Guangdong Province, Çin
-
Tel
-
E-poçt
JWGRIP-ə sorğu göndərməyə xoş gəlmisiniz. Peşəkar texniki və satış komandamız pulsuz armatur seçimi, fərdi həll dizaynı və dəqiq kotirovka təmin edəcək.
Xəbər Tövsiyələri