Azərbaycan
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик


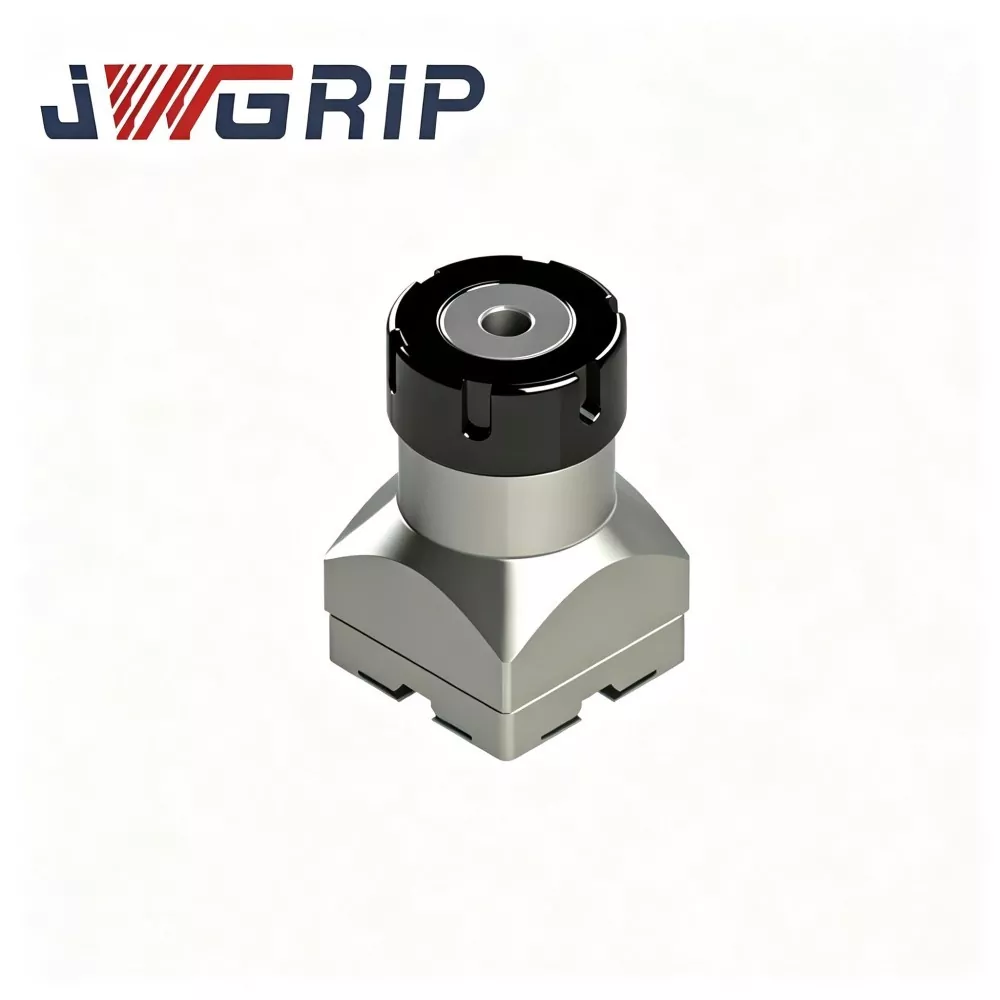
EDM elektrod tutucusu üçün R-Tip ER32 Collet
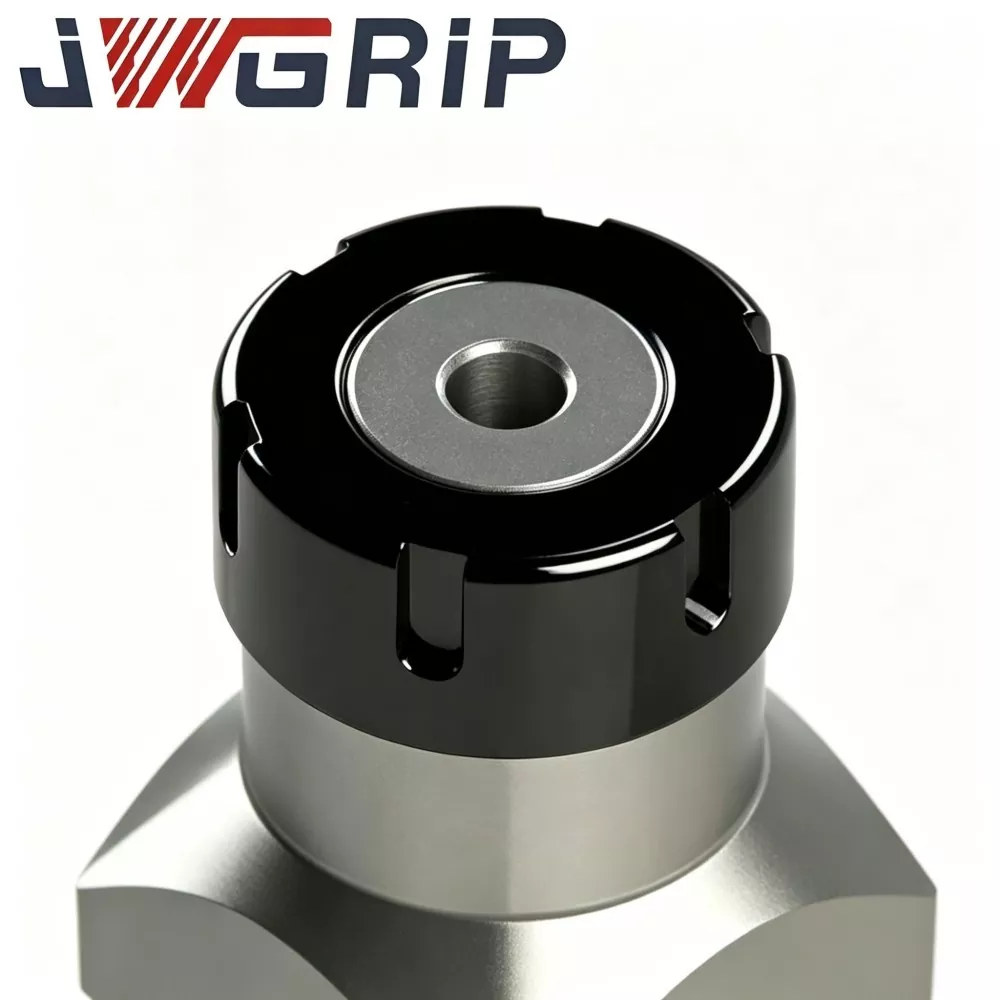
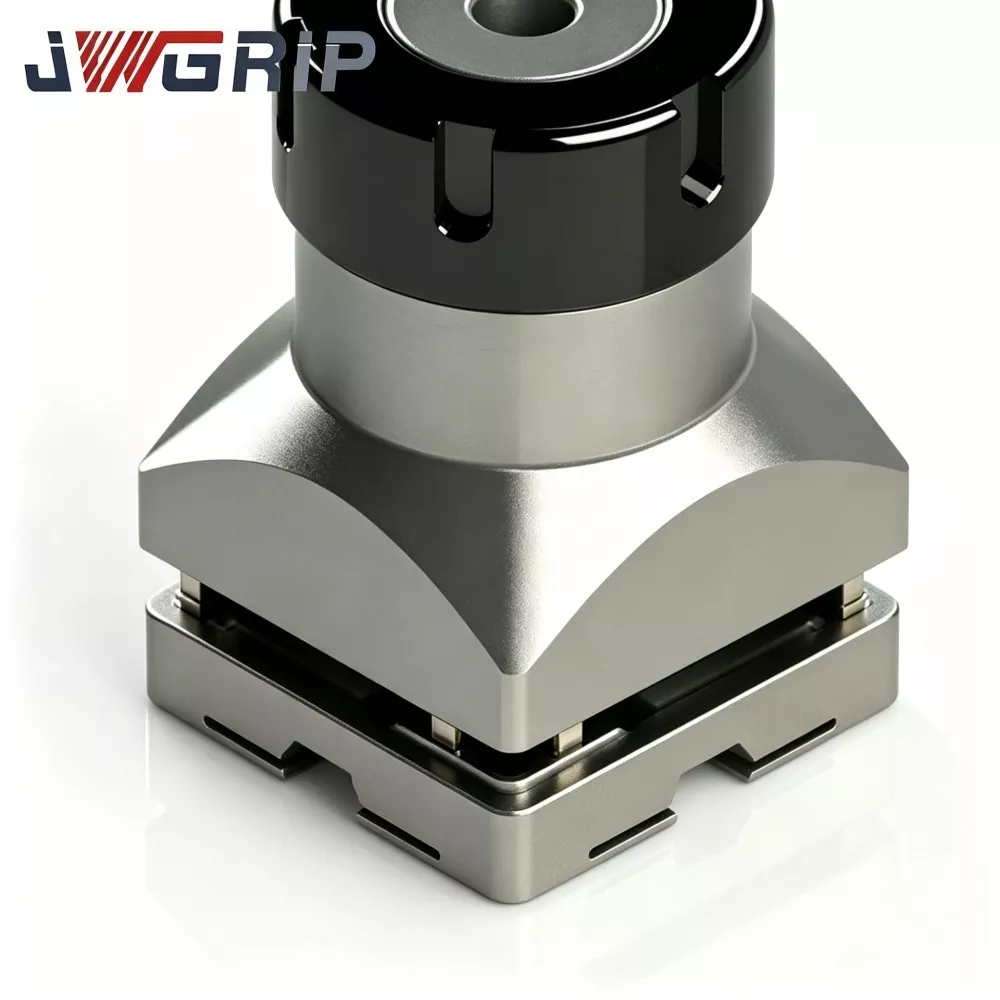
JWGRIP, Çində EDM Elektrod Tutucusu üçün R-Type ER32 Colletin peşəkar istehsalçısı və təchizatçısıdır, qlobal sinker EDM qəlib istehsalı müəssisələri üçün Fabrika Birbaşa tədarükü və yetkin OEM modifikasiyası xidməti təqdim edir. Bu, qığılcım eroziyasının emal iş şəraiti üçün xüsusi olaraq optimallaşdırılmış yüksək performanslı EDM-ə xas elastik sıxma aksesuarıdır. Optimallaşdırılmış R tipli qüvvə tarazlığı strukturunu və yüksək dəqiqlikli elastik sıxma performansını vahid vahidə inteqrasiya edərək, qeyri-bərabər gərginlik və asan dəqiqlik zəifləməsi kimi adi ümumi təyinatlı kollektorların ümumi qüsurlarını həll edir.
Bu qabaqcıl R-Type ER32 Collet yüksək keyfiyyətli yay polad materialından hazırlanmışdır, çox dəqiqliklə döndərilir, daxili deşiklərin honlanması və tam tsiklik gərginliyi aradan qaldıran istilik müalicəsi ilə işlənir. O, sabit sıxma qüvvəsinin saxlanması, əla yuvarlaqlıq dəqiqliyi və uzunmüddətli davamlı EDM nəbzinin boşaldılması şoku altında etibarlı elastik yorğunluq müqavimətinə malikdir. Optimallaşdırılmış R tipli struktur profil daxili çuxur səthində vahid qüvvə ötürülməsini həyata keçirir, sıxma zamanı elektrodun tükənməsi xətasını effektiv şəkildə minimuma endirir. Mis, qrafit və mis-volfram elektrodlarına universal olaraq tətbiq olunur və uzunmüddətli qəlib boşluğunun dəqiq emal ssenarilərinə mükəmməl uyğunlaşır.
Təkrar açılma və bağlanma dövrlərindən sonra yuvarlaqlığın təhrifinə və sıxma qüvvəsinin zəifləməsinə meylli olan adi kollektorlardan fərqli olaraq, EDM Elektrod Saxlayıcısı üçün R-Tip ER32 Collet elektrodun mikro sürüşməsinin, qığılcım boşluğunun balanssızlığının və qəlib boşluğunun ölçü sapmasının qarşısını alır. Standart ləkə təchizatını və daxili deşik tolerantlığının, yiv parametrlərinin və səthin işlənməsinin fərdi modifikasiyasını dəstəkləməklə, müasir dəqiqlikli qəlib EDM emalı sexləri üçün sabit, yüksək dəqiqlikli və davamlı sıxma həlləri təmin edir.
İstehsal ağrı nöqtələri
In daily sinker-EDM mold-making production, ordinary off-the-shelf ER collets create several common manufacturing headaches:
Sadələşdirilmiş xammal və kəsici-istilik müalicəsi iş axınları tez-tez elastik açma-bağlama dövrlərindən sonra yuvarlaqlığın təhrifinə və sıxma qüvvəsinin zəifləməsinə səbəb olur.
Davamlı nəbz-boşaltma təsiri altında elektrodlar mikro sürüşmə və axın sürüşməsi yaradır. Qığılcım boşluğu qeyri-bərabər olur və yüksək dəyərli qəlib elektrodları üçün uyğun olmayan boşluq toxuması, ölçülü sapma və qırılma riski yaradır.
JWGRIP, yuxarıda qeyd olunan ağrı nöqtələrini hədəf alan R-Type ER32 Collet-i optimallaşdırır:
1. Yüksək dərəcəli yay-polad xammal və çoxdövrəli gərginliyi aradan qaldıran istilik müalicəsi tornalama və honlama zamanı yaranan daxili qalıq gərginliyi aradan qaldırır, uzunmüddətli elastik siklik işdə daimi deformasiyanın qarşısını alır.
2. Optimallaşdırılmış R tipli kontur dizaynı sıxma gücünü bütün daxili deşik səthinə bərabər paylayır. Yumşaq mis, kövrək qrafit və yüksək sıxlıqlı mis volfram elektrodları üçün stabil işləyir.
3. Mövcud əsas ER32 elektrod tutucu gövdələrinə uyğun gəlir, həddindən artıq qurğunun yenilənməsinə investisiya qoyuluşundan qaçır.
4. Standart spesifikasiyalar anbardadır; Xüsusi diametrli elektrodlar və ağır iş şəraiti üçün daxili çuxur tolerantlığı, yiv quruluşu və səth müalicəsi üçün OEM modifikasiyası mövcuddur.
5. Elektrod sürüşməsi və tükənmə risklərini effektiv şəkildə azaldır, uzun müddətli boşluqların işlənməsi işləri zamanı qığılcım boşluğunu sabitləşdirir.
Struktur Xüsusiyyətlər
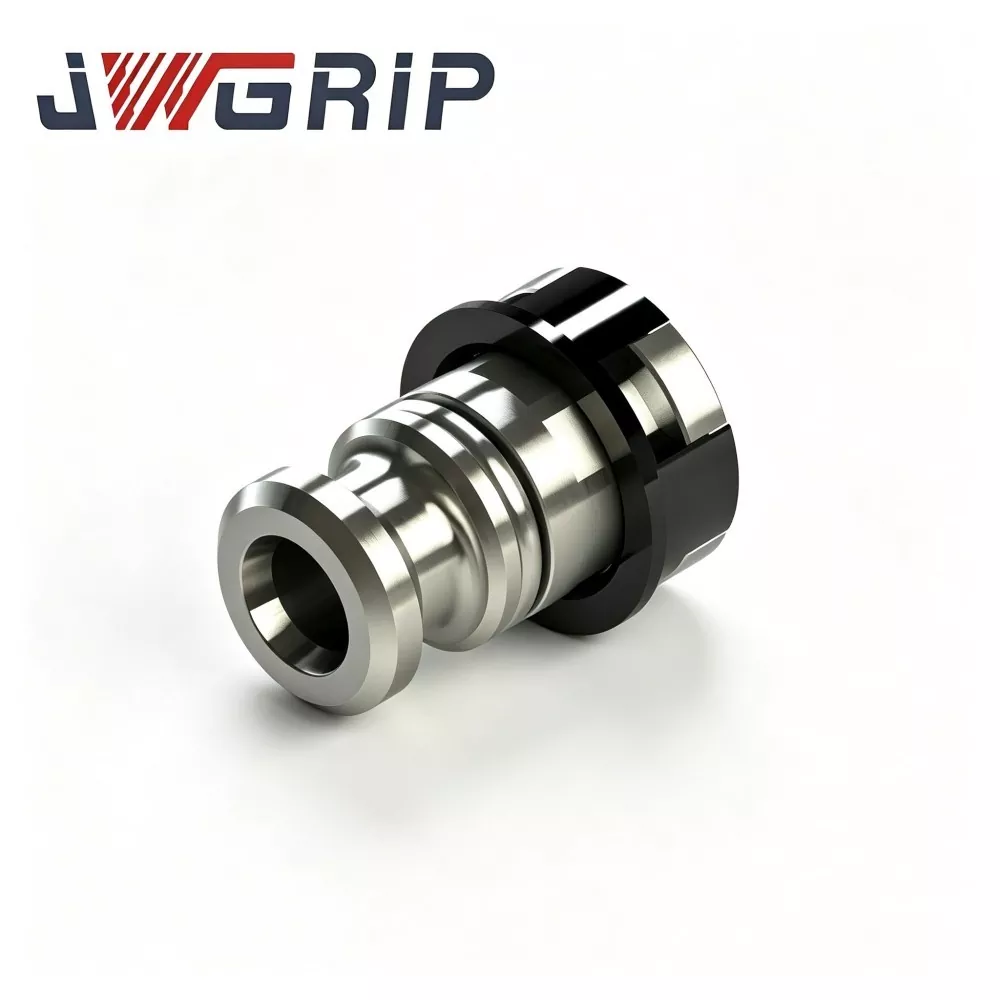
EDM Elektrod Tutacağı üçün JWGRIP R-Type ER32 Collet, yalnız sinker-EDM elektrod tutucu birləşmələri üçün hazırlanmış yüksək dəqiqlikli elastik sıxma komponentidir:
1. ER32 tutucu qayka və tutucunun əsas gövdəsinin içərisinə quraşdırılmışdır. Saxlayıcı qayka bərkidildiyində, dairəvi saplı elektrodları əvvəlcədən təyin edilmiş vəziyyətdə bağlamaq üçün vahid çevrəvi sıxma qüvvəsi verir.
2. Adi universal ER32 kollektorları əvvəlcə CNC-freze milləri üçün nəzərdə tutulub; onlar EDM-ə xas şərait üçün optimallaşdırılmayıb: davamlı impuls vibrasiyası, dielektrik-mayenin sıçraması və tez-tez elektrodun dəyişdirilməsi.
3. Təkmilləşdirilmiş R tipli yarıqlı yiv düzümü elastik gərginliyi kolletin gövdəsi arasında yenidən paylayır, yerli gərginliyin konsentrasiyasını azaldır və davamlı EDM əməliyyatı zamanı aşağı tükənməni qoruyaraq təkrarlanan açıq-bağlama dövrlərindən sonra elastik-bərpa performansını yaxşılaşdırır.
Tətbiq sahəsi: Plastik inyeksiya qəlibi, qəlib tökmə qəlibi, dəqiq ştamplama qəlibi, tibbi hissə qəlib və optik komponent qəlib emalatxanaları üçün əsas istehlak materialıdır. O, dairəvi saplı mis, qrafit və mis-volfram EDM elektrodlarını sıxışdırır. Əlavə mexaniki dəyişiklik olmadan birbaşa açılan quraşdırma. OEM rəsm əsaslı modifikasiya qeyri-standart elektrod-şaft ölçüləri üçün dəstəklənir.
Əsas Texniki Performanslar
1. Optimallaşdırılmış R-tipli yarıq-yivli paylama strukturu Adi ER32 kollektorları ilə müqayisədə, yenidən təşkil edilmiş R-tipli yarıq-yiv düzümü elastik gərginlik paylanmasını balanslaşdırır. Elektrod sapının sıxılması zamanı hər bir bölmə homojen sıxma qüvvəsi yaradır, yerli elektrod-şaft deformasiyasının qarşısını alır və elektrod sıxma qurğusunun yığılmasının tam tükənməsini maneə törədir.
2. Diqqətlə seçilmiş Yay-polad Xammal Adi karbon-polad əvəzinə xüsusi yay-polad qəbul edir. Dəqiq söndürmə, temperləşdirmə və çox mərhələli gərginliyi aradan qaldıran termal dövrlərdən sonra o, yüzlərlə sıxacın sərbəst buraxılması dövründən sonra sabit elastikliyini saxlayır və daimi plastik deformasiyaya qarşı müqavimət göstərir.
3. Yüksək dəqiqlikli Daxili deşik Honing Craft Daxili sıxma dəliyi incə honlamadan keçir. Mükəmməl daxili çuxur dairəsi və səth hamarlığı təkrar dəyişdirmə zamanı elektrod saplarında aşınma izlərini azaldır və yerləşdirmə sapmasını pisləşdirən mikro hissəciklərin yığılmasının qarşısını alır.
4. Yaxşı Dielektrik-Maye Korroziyaya Müqavimət Xüsusi səthin korroziyaya qarşı müalicəsi EDM dielektrik mayesi ilə uzunmüddətli təmas nəticəsində kimyəvi aşınmanı yavaşlatır. Rütubətli EDM-çən mühitində pas riskini azaldır və xidmət müddətini uzadır.
5. Standart ER32 EDM Tutucuları ilə Geniş Uyğunluq Əsas ER32 xarici ölçü standartlarına əməl edir, əksər kommersiya ER32-formalı EDM elektrod tutucu gövdələrinə və sıxma qozlarına uyğun gəlir. Son istifadəçilər mövcud tutucu aparatını əvəz etməməlidir.
6. Birbaşa Zavod və OEM Fərdiləşdirmə Standart sıxma diametrli spesifikasiyalar əsas elektrod sapı ölçülərini əhatə edir. OEM müştəri çertyojlarına və ya fiziki nümunələrə uyğun olaraq daxili çuxur tolerantlığını, yarıq-yiv dərinliyini, xarici ölçülü incə sazlamanı və səthin təmizlənməsini tənzimləyə bilər.
7. Etibarlı Partiyadan Partiyaya Davamlılıq Hər bir istehsal lotu çox elementli nümunə yoxlaması aparır. Əsas ölçü, sıxışdırıcının tükənməsi və sərtlik məlumatları toplu yoxlama fayllarında qeyd olunur və bu, qəlib istehsal edən müəssisələr üçün sabit performansa zəmanət verir.
İstehsal prosesini tamamlayın
JWGRIP R-Type ER32 Collet-in hər partiyası ciddi şəkildə nəzarət edilən tam mərhələli istehsal iş axınına əməl edir:
① Xammalın daxilolma yoxlanışı
② Xarici kontur üçün CNC dəqiq dönmə
③ yarıq-yivli frezeleme
④ yüksək dəqiqlikli daxili deşiklərin əvvəlcədən emal edilməsi
⑤ çoxmərhələli istilik müalicəsi (söndürmə, istiləşmə, stresdən qurtulma)
⑥ daxili deşiklərin incə honlanması
⑦ qapaqların təmizlənməsi və kənarların təmizlənməsi
⑧ səthin korroziyaya qarşı müalicəsi
⑨ çoxölçülü performans testi
⑩ toplu çeşidləmə və hazır məhsulların anbarı.
Keyfiyyətə Nəzarət Spesifikasiyaları
İstehsal ISO 9001 keyfiyyət-idarəetmə sistemi standartları əsasında həyata keçirilir.
Əsas test maddələri: ölçü ölçüləri, sərtliyin yoxlanılması, sıxışdırıcının tükənməsinin aşkarlanması, elastik yorğunluq simulyasiya testi.
Test nəticələrinin həqiqiliyini və təkrarlanmasını təmin etmək üçün bütün ölçmə vasitələri dövri metroloji kalibrləmə əldə edir.
Partiya-yoxlama hesabatları hər lot üzrə arxivləşdirilir; material sertifikatları və qismən üçüncü tərəf sınaq qeydləri müştərinin tələbi ilə verilə bilər.
Əməliyyat və saxlama təklifi:
Kollektorları ayrı-ayrı toqquşmaya qarşı alət qutusu bölmələrində saxlayın. Quraşdırmadan əvvəl nəmdən, metal çiplərdən və sərt cızıqlardan uzaq saxlayın. Hər montajdan əvvəl daxili çuxurları hərtərəfli təmizləyin. Çiplər və ya dielektrik maye qalıqları çuxurun içərisində sıxma dəqiqliyini ciddi şəkildə aşağı salacaq.
Niyə JWGRIP seçin
1. EDM üzrə ixtisaslaşmış Alət Tədqiqat və İnkişafı Mühəndisliyi komandası sinker-EDM sıxma-aksesuarının inkişafı üzrə zəngin təcrübə toplayır. Biz sadəcə freze tipli kollet dizaynlarını kopyalamırıq; məhsul optimallaşdırılması kütləvi qabaqcıl qəlib-texnik rəyindən irəli gəlir.
2. Göndərilməmişdən əvvəl tam partiyalı Performans Skrinqi Bir çox rəqiblər yalnız spot seçmə yoxlamasını həyata keçirirlər. Hər bir bitmiş JWGRIP R-Type ER32 Collet, uyğun olmayan bölmələri süzmək üçün çatdırılmadan əvvəl sıxma-axınma aşkarlamasından keçir.
3. Sabit Fabrikdən birbaşa Təchizat və Yetkin OEM Prosesi Standart xüsusiyyətli mallar sabit çatdırılmanı təmin edir. Ölçü dəyişdirilmiş və ya xüsusi səth tələbləri üçün mühəndis qrupu 12 iş günü ərzində OEM təsvirlərini nəzərdən keçirir və texniki-iqtisadi əsaslandırma ilə bağlı rəy verir. Standart çatdırılma müddəti: 10-15 iş günü; OEM istehsal müddəti rəsm mürəkkəbliyinə görə təsdiqlənir.
4. Tətbiq yönümlü Peşəkar Texniki Dəstək Müştərilər anormal sıxma, həddindən artıq tükənmə və digər quraşdırma problemləri ilə qarşılaşdıqda, texniki dəstək komandası real EDM emalatxanası təcrübəsinə əsaslanaraq praktik quraşdırma təlimatı və problemlərin aradan qaldırılmasını təmin edir.
5. Tam Partiya İzləmə Mexanizmi Hər bir istehsal lotu müstəqil partiya markasını daşıyır. Əgər emalla bağlı gözlənilməz problemlər yaranarsa, orijinal istehsal parametrləri və yoxlama qeydləri əsas səbəbin texniki təhlili üçün tez bir zamanda əldə edilə bilər.
Tez-tez verilən suallar
S1: JWGRIP R-Type ER32 Collet quraşdırmadan sonra sıfır tükənməni həyata keçirə bilərmi?
A1: Sıfır tükənmə heç bir elastik kollu birləşmə ilə əldə edilə bilməz. Uyğun tutucu və ixtisaslı sınaq çubuğu ilə standart sınaq şəraitində yığılmış axın ≤0.003 mm-ə nəzarət edilir. Maşında quraşdırılmış faktiki ümumi tükənmə həmçinin elektrod-şaftın yuvarlaqlığı, səthin vəziyyəti, qoz sıxma momenti və tutucunun gövdəsinin aşınmasından da təsirlənir. Ən yaxşı sıxma dəqiqliyi üçün cütləşmə komponentlərini yaxşı vəziyyətdə saxlayın.
2-ci sual: Bu kollet ağır çəkili böyük diametrli qrafit elektrodlar üçün uyğundurmu?
A2: EDM Elektrod Tutacağı üçün R-Tip ER32 Collet qrafit-elektrod sıxışdırılmasını dəstəkləyir. Böyük ölçülü ağır qrafit elektrodlar üçün iş mili yükünü və sıxma momentini qiymətləndirin. Həddindən artıq çəki və ya həddindən artıq sıxma koletin elastik yorğunluğunu sürətləndirir və xidmət müddətini qısaldır. Real istehsalda elektrod çəkisi ilə sıxacın sıxma qabiliyyətinə uyğunlaşdırın.
S3: Daxili diametr və ya yarıq yiv parametrləri standart ER32-dən fərqli olaraq sıxışdırıldıqda OEM edə bilərsinizmi?
A3: Bəli. Zəhmət olmasa tam texniki təsvirləri və ya fiziki nümunələri təqdim edin, sıxma çuxurunun ölçüsünü, dözümlülüyünü, yarıq yivinin xüsusiyyətlərini, sərtlik hədəfini və səthin təmizlənməsi tələblərini qeyd edin. Mühəndislik şöbəsi istehsal qabiliyyətini qiymətləndirəcək və rəsmi kotirovka verəcəkdir.
4-cü sual: Hansı əşyalar zəmanət altındadır?
A4: Bu, yüksək dəqiqliyə malik istehlak materialıdır. Zəmanət, göndərmə zamanı spesifikasiyadan kənar tükənmə kimi istehsalla bağlı qüsurlara şamil edilir. İstehsaldan istifadə zamanı cızıq, həddindən artıq yüklənmə, düzgün olmayan fırlanma momenti, çiplərin tıxanması və uzun müddətli yorğunluq nəticəsində yaranan zədələr zəmanətdən çıxarılır.
Collet-Seçim Bələdçisi və Gündəlik Seminarda İstismar Məsləhətləri
1. Nominal sıxma diametrini real elektrod sapı ölçüsünə mümkün qədər yaxın seçin. Həddindən artıq geniş ölçü diapazonu üçün bir kolletdən istifadə etməyin; böyük ölçü boşluğu qeyri-bərabər sıxma təzyiqi və daha yüksək axın dəyəri yaradır.
2. Formal qəlib istehsalına başlamazdan əvvəl metal çipləri və dielektrik maye qalıqlarını təmizləmək üçün kolletin daxili çuxurunu, tutucu-qayın boşluğunu və elektrod-şaft səthini tamamilə təmizləyin.
3. Quraşdırıldıqdan sonra qığılcım eroziyası emal etməzdən əvvəl yığım göstəricisi ilə tükənmə yoxlamasını həyata keçirin. Bu ilkin yoxlama sıxışdırıcı komponentin sapması nəticəsində yaranan qəlib boşluqlarının qırılma riskini xeyli azaldır.
4. Çox maşınlı qəlib dükanları üçün tez-tez istifadə olunan elektrod sapı ölçülərinə uyğun çoxlu qolu hazırlayın. Çox köhnəlmiş kollektorları atın. Elastik zəifləmə, daimi deformasiya və ya səthdə çatlar müntəzəm yoxlama zamanı müşahidə olunarsa, nəzəri xidmət müddətinə çatmamış olsa belə, dərhal dəyişdirin.
5. Uzunmüddətli seriyalı istehsal layihələri üçün sabit EDM emal ardıcıllığını təmin etmək üçün təsnif edilmiş saxlama və kollektor ehtiyatının müntəzəm vəziyyətini yoxlayın.
Sorğu göndərin
Əlaqə məlumatı
-
Ünvan
№ 44, Daning Sahibkarlıq Yolu, Humen Town, Dongguan City, Guangdong Province, Çin
-
Tel
-
E-poçt
JWGRIP-ə sorğu göndərməyə xoş gəlmisiniz. Peşəkar texniki və satış komandamız pulsuz armatur seçimi, fərdi həll dizaynı və dəqiq kotirovka təmin edəcək.

Xəbər Tövsiyələri