Azərbaycan
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

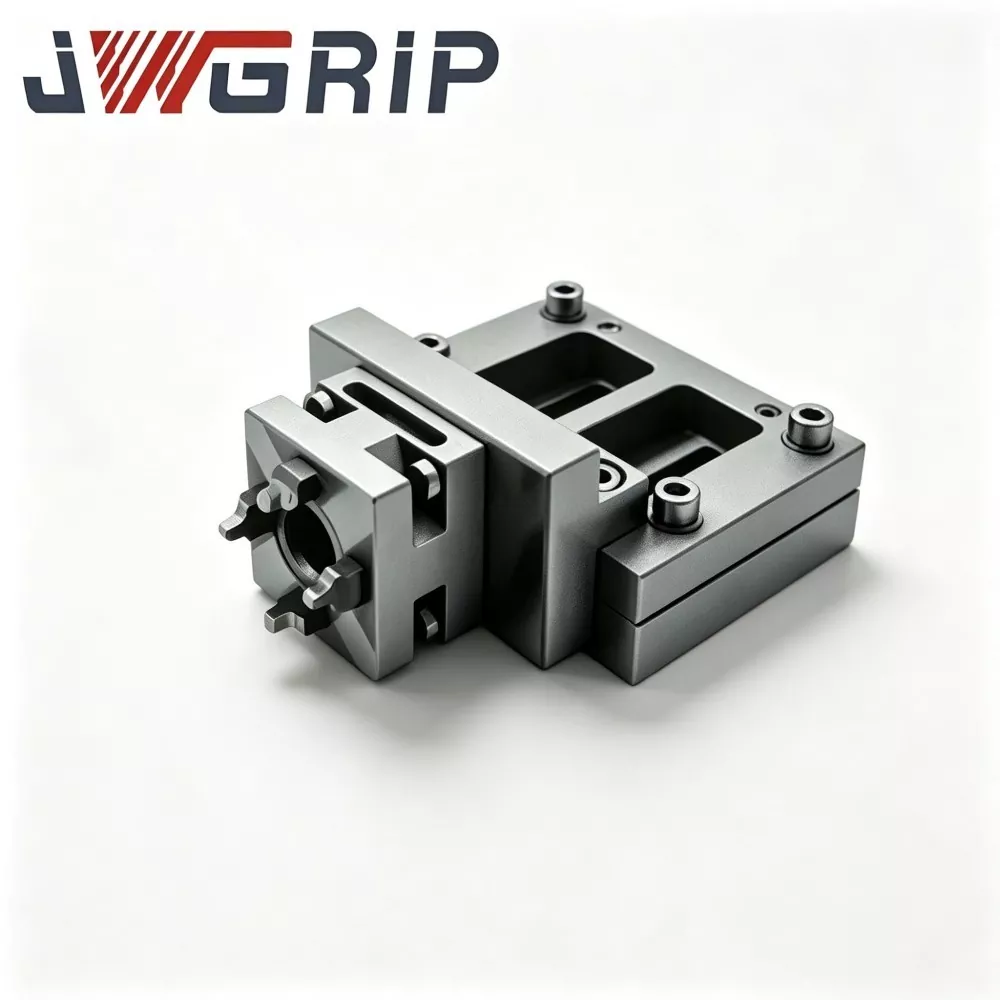

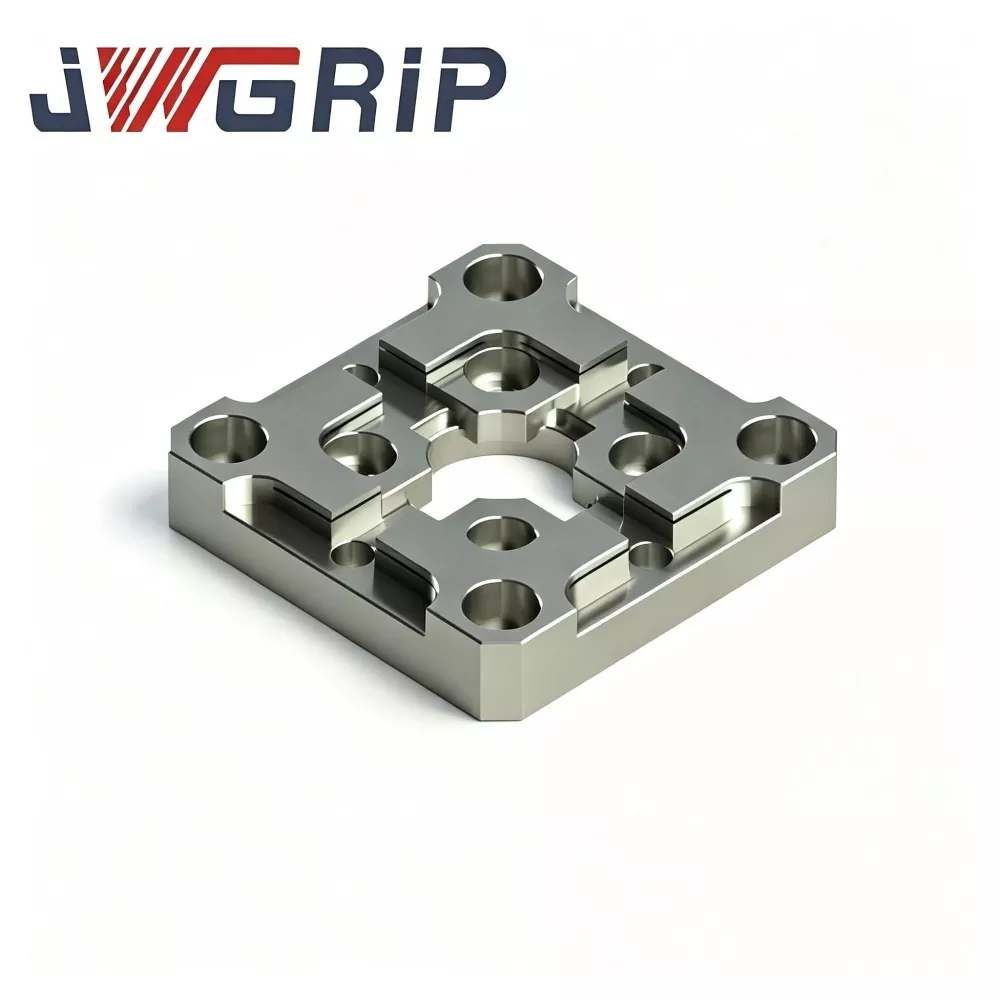
R-Tipi 70x70 EDM Mərkəzləşdirmə Plitəsi
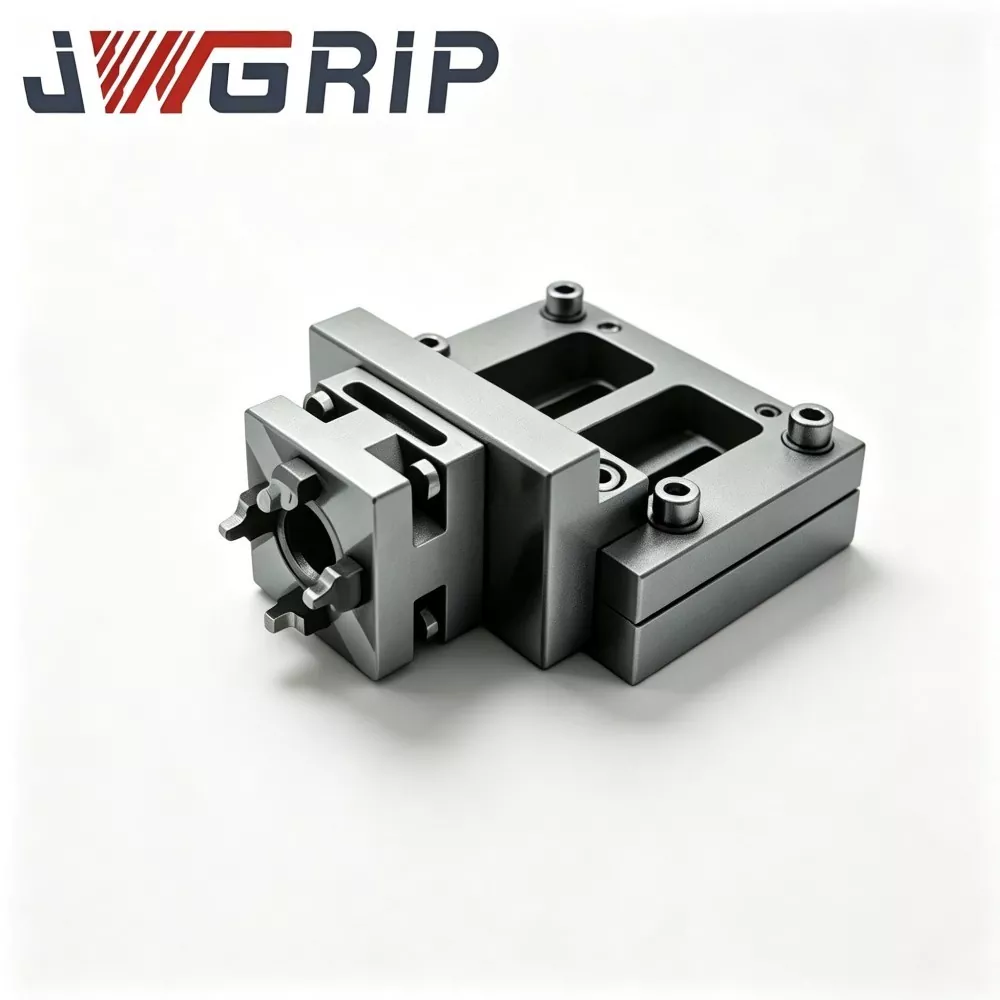
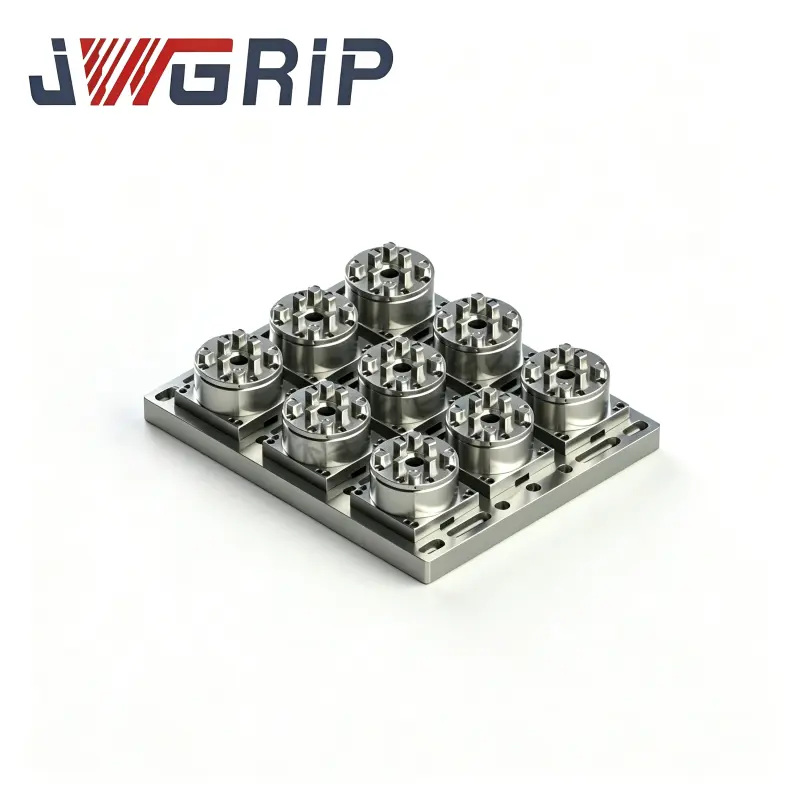
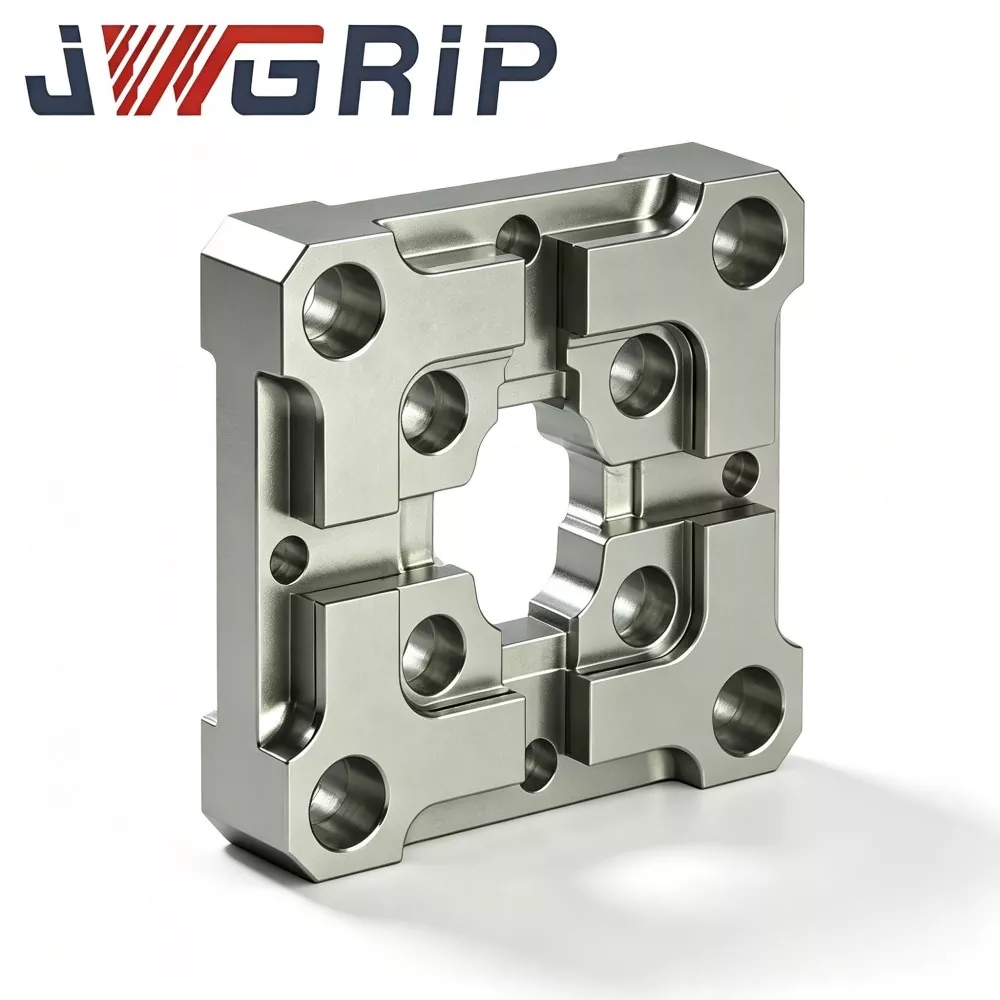
JWGRIP, Çində R-Type 70x70 EDM Mərkəzləşdirmə Plitəsinin peşəkar istehsalçısı və təchizatçısıdır, müxtəlif EDM qurğusunun yerləşdirilməsi tələblərinə cavab vermək üçün Fabrikaya birbaşa çatdırılma və Xüsusi struktur modifikasiyası təmin edir. Bu, sürətli mərkəzləşdirmə və təkrarlanan elektrod yerləşdirmə tapşırıqlarına diqqət yetirərək, sinker EDM qəlib hazırlama emalatxanaları üçün xüsusi olaraq optimallaşdırılmış yüksək dəqiqlikli inteqrasiya edilmiş elektrod yerləşdirmə benchmark qurğusudur. O, gərginliyə səpələnmiş R tipli daxili pah keçid strukturunu və ultra-stabil meyar yerləşdirmə performansını vahid kompakt vahidə birləşdirir, ənənəvi düz mərkəzləşdirmə plitələrinin kəskin kənarlarının aşınmasını və istinad sürüşmə qüsurlarını effektiv şəkildə həll edir.
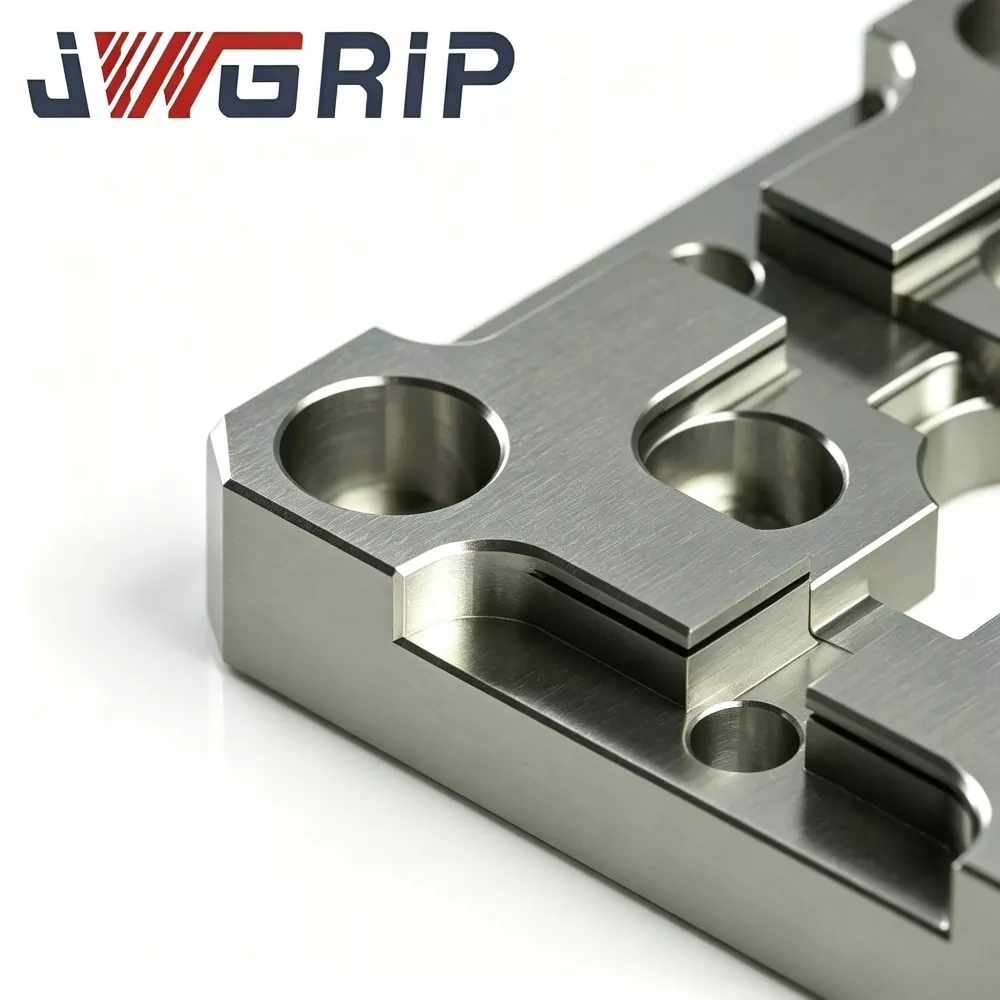
Bu yüksək təkrarlanan dəqiqliyə malik EDM Mərkəzləşdirmə Plitəsi, mükəmməl düzlük və paralelliyi təmin etmək üçün çox mərhələli gərginlik aradan qaldırma müalicəsi, peşəkar səth sərtləşdirmə və ultra dəqiqlikli iki üzlü üyütmə texnologiyasını tətbiq edərək, əvvəlcədən stabilləşdirilmiş ərinti poladdan hazırlanmışdır. Təkmilləşdirilmiş R tipli pahlı keçid strukturu, armaturun təkrar yerləşdirilməsi və yükləmə-boşaltma dövrləri zamanı lokal təmas gərginliyini dağıtmaqla, yerləşdirmə kənarındakı çentiklərin aşınmasını və uzunmüddətli istinad deformasiyasını effektiv şəkildə məhdudlaşdırır. Tez-tez əl ilə kalibrləmə və emalatxanada temperaturun dəyişməsi nəticəsində yaranan məcmu yerləşdirmə səhvlərini aradan qaldırır, çox boşluqlu toplu qəlib emalında ardıcıl elektrod konsentrikliyini və sabit qığılcım boşluğunu saxlayır.
R-Type 70x70 EDM Mərkəzləşdirmə Plitəsi elektrod alətlərinin qurulması prosedurlarını xeyli asanlaşdırır, əl ilə mərkəzləşdirmə müddətini qısaldır, mis və qrafit elektrodları üçün insan tərəfindən induksiya olunan yerləşdirmə sapmasını azaldır və qəliblərin yenidən işlənməsi sürətini aşağı salır. Standart fabrik birbaşa tədarükünü və çuxur düzümü və yerləşdirmə boss ölçüsünün rəsm əsaslı fərdiləşdirilməsini dəstəkləməklə, yüksək səmərəlilik və yüksək ardıcıllıqlı dəqiq EDM qəlib istehsalı üçün yüksək etibarlı etalon zəmanəti təmin edir.
Prioritetləşdirmə sxemi
Böyük həcmli çox elektrodlu sinker-EDM işləri ilə işləyən qəlib istehsalı emalatxanaları ənənəvi kvadrat çiyinli mərkəzləşdirmə lövhələrinin yaratdığı gizli keyfiyyət riskləri ilə üzləşirlər:
Yüzlərlə elektrod-jig dok dövründən sonra kəskin daxili künclər girinti və qismən aşınma yaradır. İncə aşınma müntəzəm vizual yoxlama ilə aşkar edilə bilməz, lakin konsentrik istinad səssizcə sürüşür.
Sapma tədricən toplanır. Problemlər aşkar edilənə qədər bir neçə qəlib boşluqları artıq işlənmişdir ki, bu da yüksək qiymətli qəlib daxiletmə qırıntıları, zəif qığılcım boşluqları və boşluqların yan divarlarının qeyri-bərabər aşınması ilə nəticələnir.
JWGRIP bu praktik ağrı nöqtələri üçün R-Type 70x70 EDM Mərkəzləşdirmə Plitəsini optimallaşdırır:
1. R tipli hamar daxili pah dok kontaktının gərginliyini dağıtır və yerləşdirmə çiyinlərində girinti tipli aşınma riskini azaldır.
2. Çox dairəvi yüksək temperaturda yaşlanma ilə əvvəlcədən stabilləşdirilmiş ərinti polad substrat daxili qalıq gərginliyi əhəmiyyətli dərəcədə aradan qaldırır və temperatur dəyişkənliyi və davamlı sıxma təsirindən yaranan etalon təhrifə müqavimət göstərir.
3. İki üzlü ultra-dəqiq daşlama sabit mexaniki mərkəzləşdirmə meyarları üçün üstün düzlük və paralelliyə zəmanət verir.
4. Əllə mərkəzləşdirmə prosedurlarını sadələşdirir, təkrar iş sürətini azaldır və dəqiq qəlib EDM istehsalı üçün ümumi ölçü uyğunluğunu yaxşılaşdırır.
5. Yığcam 70×70 xarici ölçü əsas EDM qurğusu sahəsinə uyğundur; avtomatik elektrod dəyişdirmə EDM-hüceyrə layihələri üçün rəsmlə idarə olunan xüsusi çuxur nümunəsi və yerləşdirmə-bos modifikasiyası mövcuddur.
İş prinsipi
JWGRIP R-Type 70×70 EDM Mərkəzləşdirmə Plitəsi sinker-EDM elektrodunun əvvəlcədən yerləşdirilməsi və konsentrikliyin kalibrlənməsi üçün xüsusi istinad komponentidir:
1. EDM iş masası və elektrod tutucusu arasında quraşdırılmışdır. Mis, qrafit və ya mis-volfram elektrodlarını dəyişdirərkən təkrarlanan mexaniki mərkəzləşdirmə istinadını təmin edir.
2. Adi mərkəzləşdirmə lövhələri kəskin bucaqlı daxili çiyinləri qəbul edir. Hər dok zərbəsi gərginliyi kiçik künc zonalarında cəmləşdirir və təkrar basdıqdan sonra yerli plastik girinti yaradır.
3. Əsas struktur təkmilləşdirməsi: hamar R tipli daxili pah keçidi dirsək yerləşdirmə zamanı effektiv təmas sahəsini genişləndirir, dar iti künclər əvəzinə daha böyük səthlərə basma qüvvəsini yayır, girintilərin aşınmasını yavaşlatır və daha uzun xidmət dövrləri üçün orijinal konsentrik göstəricini qoruyur.
İstifadəyə dair vacib xatırlatma: Bu lövhə yalnız mexaniki əvvəlcədən mərkəzləşdirməni təmin edir və son zond əsaslı koordinatların incə kalibrlənməsini əvəz edə bilməz. Bu mərkəzləşdirmə plitəsinə mexaniki yerləşdirmədən sonra operatorlar hələ də standart EDM proses xüsusiyyətlərinə uyğun olaraq zond kompensasiyasını işə salmalıdırlar. O, injection-qəlib, kalıp tökmə-qəlib və dəqiq ştamplama-insert EDM emalı üçün geniş tətbiq olunur, xüsusilə tez-tez elektrod dəyişdirmə ilə partiya istehsalı sexləri üçün uyğundur. O, EDM iş masasına, sıfır nöqtəli çəngəl bazasına və ya xüsusi qurğu dəstək lövhəsinə quraşdırıla bilər.
Əsas Texniki Performans Xüsusiyyətləri
1. Optimallaşdırılmış R-tipli Daxili Paxın Aşınma Əleyhinə Konstruksiya Müqayisəli davamlılıq testi eyni dok-təsir tezliyi altında göstərir, JWGRIP R-Type 70×70 EDM Mərkəzləşdirmə Plitəsi adi iti çiyin mərkəzləşdirmə lövhələri ilə müqayisədə təqribən 29% yerli təmas gərginliyini azaldır, döngələrdə sıxılma riskini xeyli azaldır.
2. Çox dövrəli Gərginliyi aradan qaldıran Stabilizasiya Alaşımlı polad substrat ən çox qalıq daxili gərginliyi aradan qaldırmaq üçün kobud emaldan sonra iki dövrəli yüksək temperaturda köhnəlməyə məruz qalır. Seminar daxilində ətraf mühitin temperaturu 17-29 ℃, hazır boşqab düzlüyünün dəyişməsi ≤0,0025 mm, temperatur sürüşməsi nəticəsində yaranan meyar təhrifinin qarşısını alır.
3. İkitərəfli Ultra-dəqiq Taşlama Üst istinad səthi və alt montaj verilənləri hər ikisi ultra dəqiqlikli torpaqdır. Düzlük ≤0,002 mm; yuxarı-aşağı verilənlər arasında paralellik ≤0,003 mm. Yüksək paralellik, lövhəni çevirərək alternativ səth istifadəsini dəstəkləyir.
4. Lokallaşdırılmış Səthi bərkitmə Müalicəsi Əsas yerləşdirmə-çiyin zonaları xüsusi səth sərtləşməsi əldə edir, səthin sərtliyi HRC 58-62-ə çatır. Güclü anti-aşınma qabiliyyəti hissəciklərin cızılmasına və dok-təsir işarələrinə qarşı müqavimət göstərir; qeyri-iş zonaları bütün lövhənin kövrək qırılmasının qarşısını almaq üçün lazımi substratın möhkəmliyini saxlayır.
5. Dielektrik mayeyə davamlı Korroziyaya Qarşı Bitirmə Bütün xarici səthin passivləşdirilməsi pas əleyhinə müalicə. Uzun müddət sıçrayan EDM dielektrik-mayesi və rütubətli atelye atmosferinə müqavimət göstərir, oksidləşməni və ləkə-pas meydana gəlməsini yavaşlatır.
6. Standart ölçülü Əvvəlcədən İşlənmiş Quraşdırma Xüsusiyyətləri ilə Yığcam 70×70 xarici ölçü, əvvəlcədən hazırlanmış yerləşdirmə pin dəlikləri və haşiyə vint dəlikləri. Birbaşa quraşdırma, ikincil emal olmadan əksər əsas sıfır nöqtəli qurğu interfeyslərinə uyğun gəlir.
7. İzlənə bilən Tam Əşya Metrologiya Təftişi Hər bir bitmiş vahid lazerlə həkk olunmuş unikal seriya nömrəsini daşıyır. Düzlük, paralellik və R-pax ölçüsünü əhatə edən tam yoxlama qeydləri arxivləşdirilir və yüksək həcmli qəlib istehsal edən müəssisələr üçün izlənilə bilən keyfiyyətə nəzarəti dəstəkləyir.
İstehsal prosesini tamamlayın
JWGRIP R-Type 70x70 EDM Mərkəzləşdirmə Plakasının hər bir partiyası tam ardıcıl istehsal iş prosesinə ciddi şəkildə əməl edir:
Xammalın daxil olan kimyəvi tərkibi və sərtliyinin yoxlanılması → CNC kobud frezeləmə → birinci dövrə yüksək temperaturda gərginlik aradan qaldırıcı köhnəlmə → yarımfabrikat emal → R tipli daxili paxın formalaşdırılması → ikincil gərginlik azaldıcı köhnəlmə → yerli səthin bərkidilməsi → ikiqat üzlü dəqiqlik → pərçimləmə və qırma CMM tam elementin həndəsi yoxlaması → lazer seriya nömrəsinin işarələnməsi → pas əleyhinə passivasiya → yekun vizual yoxlama → hazır məhsulun anbarı.
İstehsal ISO 9001 keyfiyyət-idarəetmə sistemi tələblərinə uyğundur.
Əsas ölçü cihazları: koordinat ölçən maşın, səthin yastılıq interferometri, sərtliyi ölçən cihaz; hamısı dövri rəsmi metroloji kalibrləmə alır.
Hər bir hazır parça müstəqil yoxlama hesabatı ilə əlavə olunur; material test sertifikatları müştərinin tələbinə uyğun olaraq verilə bilər.
Saxlama üçün praktik məsləhət: Mərkəzləşdirmə lövhəsini xüsusi zərbəyə davamlı ölçmə qutusunda saxlayın. Ağır əşyaların təsirindən və metal çiplərin cızılmasından çəkinin. Hətta görünməz mikro girinti yerləşdirmə dəqiqliyinə xələl gətirəcək. Hər maşında tətbiq edildikdən sonra, saxlamadan əvvəl yerləşdirmə çiyinlərini və istinad səthlərini tüysüz yumşaq parça ilə tamamilə silin.
Düzgün montaj və əməliyyat prosesi
1. Quraşdırmazdan əvvəl, armatur əsasının montaj müstəvisini, yerləşdirmə pin dəliklərini və mərkəzləşdirmə plitəsinin alt datumunu tam təmizləyin; metal çipləri, karbon tozunu və dielektrik-maye qalıqlarını çıxarın. Tutulmuş xarici hissəciklər lövhəni əyəcək və mərkəzləşdirmə göstəricisini təhrif edəcək.
2. Tövsiyə olunan fırlanma momentinə uyğun olaraq havşa vintlərini bərkidin. Həddindən artıq fırlanma anı yerli boşqab deformasiyası yaradır və yastılığı pozur; qeyri-kafi fırlanma anı dok təsiri altında lövhənin sürüşməsinə səbəb olur.
3. Elektrod-jig və R tipli yerləşdirmə çiyinləri arasında ağır qəzanın qarşısını alın; mexaniki ön mərkəzləşdirmə üçün yumşaq kontaktlı dok rejimini qəbul edin.
4. Mexanik ön mərkəzləşdirmədən sonra EDM prosesinin xüsusiyyətlərinə uyğun olaraq zond koordinat kompensasiyasını tamamlayın. Heç vaxt incə zondlamanı qaçırmayın və son emal üçün sırf mexaniki mərkəzləşdirmə nəticəsinə etibar edin.
5. Hər 7-10 iş günündən bir böyüdücü şüşə altında yerləşdirmə-çiyinlərini yoxlayın; girinti, cızıq və ya çentik aşkar edildikdə lövhəni dərhal dəyişdirin.
Yanlış əməliyyatlardan qaçınmaq lazımdır
1. Birləşən səthləri təmizləmədən quraşdırma: sıxılmış çiplər gizli əyilmə sapması yaradır.
2. Şiddətli çəkiclə dok: ağır zərbə yerləşdirmə çiyinlərində görünməz mikro girinti yaradır.
3. Həddindən artıq fırlanma anı vintinin bərkidilməsi: boşqab gövdəsinin daxili gərginliyinə və daimi həndəsi təhrifə səbəb olur.
4. Zondun incə kalibrlənməsini atlayın və son emal meyarları kimi mexaniki mərkəzləşdirmə çıxışını götürün.
Niyə JWGRIP seçin
1. Praktiki EDM işi ilə bağlı Ar-Ge Təcrübəsi Mühəndislik komandamız qəlib ustalarından çoxlu yerində rəy toplayır. Məhsul iterasiyaları yalnız nəzəri rəsm parametrləri əvəzinə real mağaza darboğazları üçün optimallaşdırılıb.
2. Ciddi Tam Vahid Göndərmə Qabaq Təftiş Bir çox rəqiblər sadəcə olaraq nümunə götürmə ölçü yoxlamasını qəbul edirlər. Hər bir JWGRIP R-Type 70×70 EDM Mərkəzləşdirmə Plitəsi çatdırılmadan əvvəl uyğun olmayan hissələrin ekranlaşdırılması üçün CMM tam elementli həndəsi yoxlamanı tamamlayır.
3. Standart və Fərdi Sifarişlər üçün Sabit Hazırlıq müddəti Standart-spec 70×70 məhsullar istehsal ehtiyatını saxlayır. Xüsusi yerləşdirmə-boss və ya deşik-layout tələbləri üçün, mühəndis qrupu 12 iş günü ərzində rəsm nəzərdən keçirməyi bitirir və mümkün cədvəli təsdiqləyir. Standart sifariş müddəti: 10-15 iş günü.
4. Tətbiq yönümlü Texniki dəstək Müştərilər montaj çaşqınlığı və ya qeyri-normal mərkəzləşdirmə performansı ilə qarşılaşdıqda, texniki dəstək komandası real EDM emalatxanası təcrübəsinə əsaslanan praktik problemlərin həlli təklifləri verir.
5. Tam Dəstənin İzlənməsinin İdarə Edilməsi Hər bir lövhə eksklüziv seriya nömrəsini daşıyır. Yerləşdirmə ilə bağlı gözlənilməz problemlər baş verdikdə, orijinal istehsal parametrləri və təftiş arxivləri əsas səbəbin texniki təhlili üçün tez bir zamanda əldə edilə bilər.
Tez-tez verilən suallar
S1: JWGRIP R-Type 70x70 EDM Mərkəzləşdirmə Plitəsi bütün mərkəzləşmə sapmalarını aradan qaldıra bilərmi?
A1: O, sabit mexaniki mərkəzləşdirmə standartını təmin edir və hər bir sapma mənbəyini aradan qaldıra bilməz. Son araşdırmaya əsaslanan koordinat kompensasiyası məcburi olaraq qalır. Yerləşdirmə xətası həm də köhnəlmiş elektrod-jig, boş armatur montajı və ya elektrod sapının deformasiyasından qaynaqlana bilər. Operatorlar vaxtaşırı bütöv jig-montajı yoxlamalıdırlar.
2-ci sual: Bu mərkəzləşdirmə lövhəsi ağır çəkili böyük ölçülü qrafit elektrod qurğularının tez-tez yerləşdirilməsi üçün uyğundurmu?
A2: O, qrafit-elektrod-jig mərkəzləşdirmə işini dəstəkləyir. Həddindən artıq ağır montajlar üçün dok kontakt qüvvəsinə ciddi nəzarət edin və şiddətli təsirləri qadağan edin. R-chamfer optimallaşdırması ilə belə, həddindən artıq zərbə yükü hələ də yerləşdirmə çiyinlərində girintilərin zədələnməsinə səbəb olur.
Q3: Qeyri-standart deşik nümunəsini və ya xüsusi yerləşdirmə-boss ölçüsünü fərdiləşdirə bilərsinizmi?
A3: Bəli. Zəhmət olmasa deşiklərin düzülüşü, yerləşdirmə-boss həndəsəsi, düzlük və paralellik tolerantlığı üçün aydın tələbləri olan tam texniki təsvirləri təqdim edin. Mühəndislik şöbəsi 12 iş günü ərzində istehsal qabiliyyətini qiymətləndirir və rəsmi qiymət təklifi verir.
4-cü sual: Hansı zərər şərtləri zəmanətdən çıxarılır?
A4: Bu, yüksək dəqiqlikli yerləşdirmə işini saxlayan komponentə aiddir. Zəmanət çatdırılma zamanı qeyri-spesifik düzlük, paralellik və sərtlik kimi istehsaldan qaynaqlanan qüsurları əhatə edir. Toqquşma, düzgün olmayan fırlanma momenti quraşdırma, hissəciklərin cızılması və normal xidmət aşınması nəticəsində yaranan ziyan zəmanət əhatə dairəsindən kənardadır.
Sorğu göndərin
Əlaqə məlumatı
-
Ünvan
№ 44, Daning Sahibkarlıq Yolu, Humen Town, Dongguan City, Guangdong Province, Çin
-
Tel
-
E-poçt
JWGRIP-ə sorğu göndərməyə xoş gəlmisiniz. Peşəkar texniki və satış komandamız pulsuz armatur seçimi, fərdi həll dizaynı və dəqiq kotirovka təmin edəcək.
Xəbər Tövsiyələri